Быстрая навигация по продуктам
Получить предложение
Как армирование волокном влияет на коробление инженерных пластмасс
Армирование волокном часто является правильным решением, когда детали из инженерного пластика требуются более высокая жесткость, прочность, размерная стабильность под нагрузкой или повышенная теплостойкость. Полиамид, PBT, PPS, PET и другие компаунды, армированные стекловолокном, широко применяются в корпусах, кронштейнах, электротехнических компонентах, автомобильных системах и промышленном оборудовании. Однако те же волокна, которые обеспечивают детали необходимую конструкционную прочность, могут сделать процесс ее формования менее терпимым к отклонениям.
Результатом становится коробление. Деталь может выйти из формы внешне приемлемой, а затем при охлаждении скрутиться, выгнуться или отклониться от критического требования по плоскостности. Операторы иногда реагируют увеличением давления выдержки или продлением времени охлаждения. Эти параметры важны, но во многих армированных инженерных пластмассах они не устраняют основную проблему: усадка перестает быть равномерной во всех направлениях.
Понимание взаимосвязи между ориентацией волокон, характером течения расплава, конструкцией пресс-формы и условиями охлаждения помогает отличить решаемую проблему процесса от проблемы конструкции или выбора материала. Это также позволяет избежать распространенной ошибки — рассматривать любое коробление как простую проблему настройки температуры.
Почему волокна изменяют характер усадки
Неармированные термопласты обычно дают усадку по мере охлаждения полимера от температуры расплава до комнатной температуры. В полукристаллических материалах появляется дополнительный фактор, поскольку кристаллизация способствует изменению объема. В простой пластине при сбалансированном охлаждении такая усадка может быть относительно предсказуемой. Армирование меняет этот баланс.
При литье под давлением короткие волокна обычно ориентируются по направлению течения расплава. В направлении течения волокна сдерживают полимерную матрицу и уменьшают усадку. Поперек направления течения это сдерживание слабее, поэтому усадка обычно больше. Эта разница называется анизотропной усадкой. Когда одна поверхность, зона или путь течения детали усаживается иначе, чем другая, возникают внутренние напряжения. Готовый компонент затем изгибается в сторону или направлении с большей усадкой.
Эффект не ограничивается стекловолокном. Углеродное волокно, минеральные наполнители, системы с длинными волокнами и гибридные наполнители могут влиять на направленную усадку. Их последствия различаются, поскольку различаются длина волокон, соотношение длины к диаметру, уровень наполнения, обработка поверхности и взаимодействие с полимерной матрицей. Тем не менее практическое правило остается неизменным: армирование улучшает механические свойства, но делает историю течения более значимой для размерного поведения.
Более высокое содержание волокна не означает автоматически более плоскую деталь. Оно может снизить общую усадку, одновременно увеличивая разницу между продольной и поперечной усадкой. Для узкого ребристого компонента это может быть приемлемо. Для широкой тонкой панели со строгим требованием по плоскостности это может стать основным риском при формовании.
Ориентация волокон определяется всей схемой заполнения
Соблазнительно рассматривать ориентацию волокон как фиксированное свойство материала. Это не так. Материал содержит волокна; пресс-форма и процесс во многом определяют их окончательное расположение. У стенки формы застывший слой обычно ориентирует волокна в направлении течения. В центральной части ориентация может быть более сложной, особенно там, где расплав меняет направление, проходит через сужение или встречается с другим фронтом течения.
Поэтому расположение литника является решением, влияющим на размеры, а не только на заполнение. Один краевой литник на прямоугольной крышке часто создает выраженную однонаправленную ориентацию. Если геометрия симметрична, а заполнение — нет, деталь может коробиться даже при внешне сбалансированной толщине стенок. Центральный литник, несколько сбалансированных литников или измененное положение литника иногда позволяют уменьшить дисбаланс ориентации, хотя каждый вариант также необходимо оценивать с точки зрения линий спая, требований к внешнему виду, уплотнения и сложности оснастки.
Ребра, бобышки, отверстия, резкие повороты и внезапные изменения толщины также перенаправляют поток. Волокна следуют по этому пути и создают локальные различия в жесткости. Поэтому плоская панель может изгибаться из-за элемента на ее обратной стороне, даже если видимая поверхность выглядит однородной. При наличии возможностей моделирования анализ ориентации волокон и коробления может быть полезен до изготовления пресс-формы. Моделирование не должно заменять пробные отливки, но оно особенно ценно для сравнения вариантов литников и выявления зон, где анизотропия, вызванная течением, вероятно будет концентрироваться.
Взаимодействие между охлаждением и ориентацией
Отформованная деталь не является размерно стабильной в момент раскрытия формы. Ее конечная форма определяется распределением температуры, остаточными напряжениями, морфологией полимера и кондиционированием после формования. Ориентация волокон повышает жесткость в предпочтительных направлениях; неравномерное охлаждение создает силу, проявляющую этот дисбаланс.
Если одна сторона детали охлаждается быстрее другой, она может раньше затвердеть и зафиксировать другое напряженное состояние. Неравномерная температура поверхности формы, неудачная компоновка водяных каналов, засоренные каналы охлаждения, непостоянный контакт вокруг вставок и неодинаковые условия извлечения могут этому способствовать. В полукристаллических смолах температура формы также может влиять на кристаллизацию. В результате деталь может соответствовать требованиям по размерам при контроле, но измениться после хранения, сборки, воздействия влаги или термоциклирования.
Материалы, чувствительные к влаге, требуют особого внимания. Полиамид, армированный стекловолокном, может поглощать влагу после формования, изменяя размеры и механические характеристики. Правильная сушка смолы необходима для качества переработки, но она не устраняет необходимость определить условия, при которых измеряются размеры. Чертеж, устанавливающий плоскостность без указания кондиционирования, времени контроля и базовой температуры, может создать ненужные разногласия между переработчиком, поставщиком материала и конечным пользователем.
Что операторам следует проверить до изменения рецептуры
При появлении коробления систематическая проверка быстрее случайных корректировок. Подтвердите, повторяется ли деформация по направлению и величине, возникает ли она сразу или после кондиционирования и одинакова ли она во всех гнездах. Затем сопоставьте фактический журнал процесса с рекомендованным поставщиком материала технологическим окном. Температуру расплава, температуру формы, скорость впрыска, профиль выдержки, время охлаждения и стабильность подушки следует оценивать вместе, а не по отдельности.
- Проверьте влажность смолы и загрязнение, прежде чем считать, что причина заключается в оснастке.
- Сравните охлаждение между гнездами, фактические температуры формы и условия потока воды.
- Проверьте след литника, следы течения, расположение линий спая и баланс заполнения на наличие признаков изменения характера течения.
- Убедитесь, что извлечение детали, оснастка и перемещение конвейером не вызывают деформацию, пока деталь еще горячая.
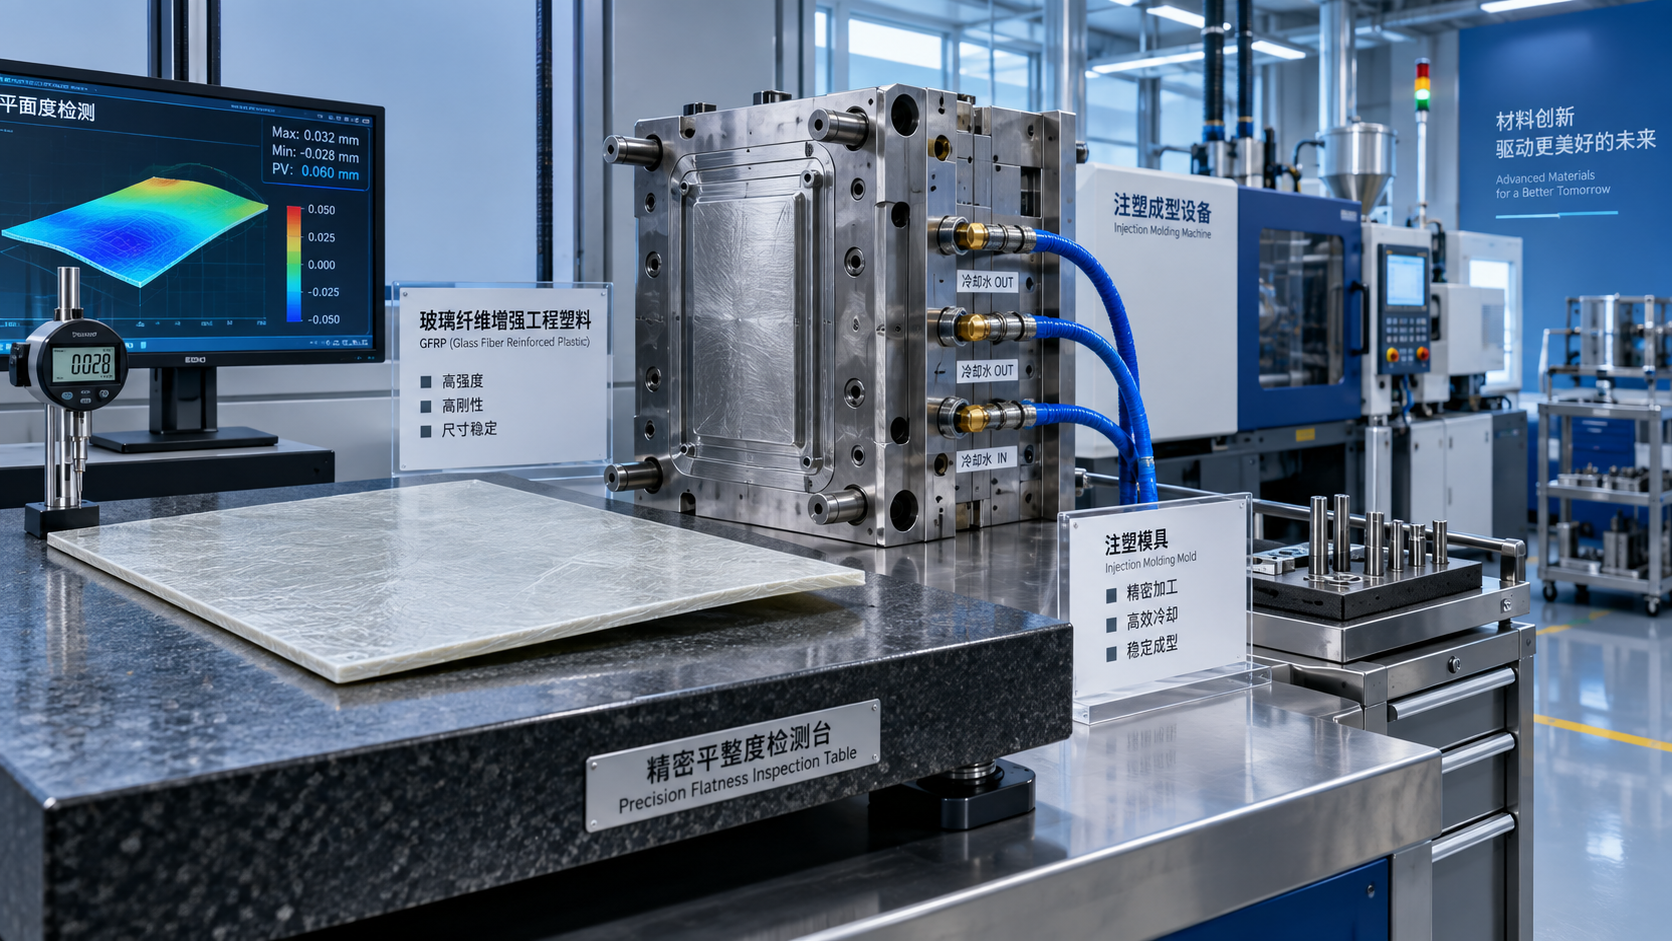
- Измеряйте плоскостность с использованием определенного способа опоры; гибкие детали могут выглядеть «несоответствующими» из-за различий в зажиме или опоре во время контроля.
Давление выдержки требует взвешенного подхода. Недостаточная выдержка может привести к локальной усадке и деформации, связанной с утяжинами. Чрезмерная выдержка может добавить напряжения, создать дисбаланс в зоне литника или усугубить деформацию после извлечения. Цель состоит не в максимально возможном давлении, а в стабильной массе, постоянных размерах и воспроизводимой форме в пределах валидированного технологического окна.
Выбор материала важен, но он не может исправить неподходящую геометрию
Выбор компаунда должен начинаться с реальных условий эксплуатации детали: нагрузки, рабочей температуры, химического воздействия, электрических требований, внешнего вида поверхности, размерного допуска и ожидаемой среды кондиционирования. Высоконаполненная марка может быть оправдана для несущего компонента, но может быть излишне сложным выбором для тонкой декоративной крышки. И наоборот, снижение содержания волокна для устранения коробления может настолько ухудшить жесткость, что проблема переместится из процесса формования на этап сборки или эксплуатации.
Семейство полимеров имеет не меньшее значение. Армированный аморфный материал и армированный полукристаллический материал могут по-разному реагировать на одинаковые условия оснастки и переработки. Марки, заявленные как низкодеформационные или размерно стабильные, могут быть полезной отправной точкой, однако их характеристики необходимо проверять в реальной геометрии. В технических паспортах поставщиков обычно указываются диапазоны усадки при заданных условиях испытаний; они ценны для предварительного отбора, но не гарантируют плоскостность конкретной детали.
Конструкция детали часто дает наибольший эффект улучшения. Более равномерная толщина стенок уменьшает дифференциальное охлаждение. Толщину ребер следует контролировать относительно номинальной толщины стенки, чтобы не создавать массивные участки, охлаждающиеся позже. Симметричные элементы и сбалансированные пути течения уменьшают направленное смещение. Если длинная плоская поверхность неизбежна, расчетный предварительный изгиб или опорный элемент могут быть эффективнее, чем попытка устранить каждый след ориентации путем настройки процесса.
Стандарты и дисциплина измерений
Не существует универсального «показателя коробления», применимого к каждому отформованному компоненту. Требования чертежа должны определять соответствующую характеристику: плоскостность, прямолинейность, профиль, угловое отклонение, монтажный зазор или функциональное выравнивание. Метод контроля требует такого же внимания. Измерение в свободном состоянии может подходить для одной детали, тогда как другую необходимо проверять в сборочном приспособлении, поскольку функциональные характеристики зависят от способа ее установки.
Для сравнения материалов признанные методы испытаний усадки и содержания волокон могут обеспечить единый технический язык, однако приемка деталей должна оставаться привязанной к согласованному чертежу, условиям измерений и плану отбора проб. При поставках компонентов через границы документация должна четко указывать обозначение марки, прослеживаемость партии, требования к обращению и применимую нормативную документацию. Такая ясность одинаково полезна как оператору, устраняющему неисправности литьевой ячейки, так и отделу закупок или качества, проверяющему поступающий материал.
Тот же подход к прослеживаемости применяется во всех цепочках поставок химической продукции. Компании, работающей как с полимерными материалами, так и со специальными химикатами, необходимо четко разграничивать области применения. Например, Оксид неодима CAS#1313-97-9 — это редкоземельное соединение, используемое в таких областях, как окрашивание стекла, керамика, керамические конденсаторы и катализ; оно не является заменой волоконного армирования в формованных полимерах. Его упоминание здесь уместно только как напоминание о том, что идентичность марки, требования к чистоте, упаковка и документация должны соответствовать фактическому применению, а не широкой категории материала.
Практический путь к деталям с меньшим короблением
Наиболее надежный подход — рассматривать коробление как системный эффект. Начните с функционального допуска детали и условий измерения. Проанализируйте геометрию и вероятные направления течения. Выберите уровень армирования, обеспечивающий механические характеристики без создания устранимой анизотропии. Затем установите стабильное технологическое окно формования с контролируемой сушкой, сбалансированным заполнением, соответствующей выдержкой и подтвержденным охлаждением формы. Если требуется изменение, меняйте за один раз только одну значимую переменную и сравнивайте детали после одинакового периода кондиционирования.
Для многих армированных инженерных пластмасс решающий вопрос заключается не в том: «Вызывает ли волокно коробление?» Волокно может способствовать ему, но более полезный вопрос таков: «Где будут ориентироваться волокна, где деталь будет усаживаться по-разному и как эта форма повлияет на функцию?» Как только эти моменты становятся понятны, решение становится более конкретным — изменить положение литника, сбалансировать участок стенки, скорректировать охлаждение, пересмотреть марку или переопределить нереалистичное условие контроля.
Поскольку мировая торговля химической продукцией предъявляет все более высокие требования к стабильности поставок, соблюдению нормативных требований и скорости реагирования, техническая поддержка материалов также должна быть конкретной. Компания Huafeng Chemical, расположенная в провинции Шаньдун — крупном центре химической промышленности, — поддерживает зарубежных клиентов благодаря комплексным возможностям внешней торговли и широкому портфелю продукции. Для проекта с армированным полимером полезным следующим шагом будет согласование марки материала, рекомендаций по переработке, документации по партии и критериев приемки на уровне детали до начала регулярного производства, а не после того, как деформированные детали попадут на окончательную сборку.
Отправьте нам свой запрос сегодня