Быстрая навигация по продуктам
Получить предложение
Как влага в ПЭТ-смоле вызывает дефекты при литье под давлением
Влага в ПЭТ-смоле может быстро превратить стабильный процесс литья под давлением в источник дорогостоящих дефектов для операторов и производственных команд.
Понимание того, как неправильная сушка влияет на вязкость расплава, качество поверхности, размеры и прочность деталей, необходимо для поддержания стабильного выпуска продукции и предотвращения брака, которого можно избежать.
Почему влага является критической проблемой при переработке ПЭТ-смолы
ПЭТ-смола гигроскопична, то есть ее гранулы поглощают воду из окружающего воздуха во время хранения, транспортировки, подачи и нахождения у литьевой машины.
В отличие от некоторых влагочувствительных материалов, ПЭТ может выглядеть нормально перед переработкой, даже если его внутреннее содержание влаги уже слишком высоко для литья.
Когда влажная ПЭТ-смола попадает в нагретый цилиндр, поглощенная вода вступает в реакцию с полимерными цепями посредством гидролиза, необратимо снижая молекулярную массу в процессе плавления.
Это не просто косметическая проблема. Гидролиз изменяет саму смолу, поэтому увеличение давления выдержки или изменение температуры пресс-формы не могут полностью восстановить ее характеристики.
Операторы часто сначала замечают нестабильность производства, а не один очевидный дефект. Масса впрыска, положение подушки расплава, поведение при заполнении и внешний вид детали могут изменяться одновременно.
Полезный рабочий принцип прост: если на ПЭТ-деталях внезапно появляются внешние дефекты и механическая слабость, перед регулировкой параметров литья проверьте условия сушки.
Что происходит с ПЭТ-смолой при недостаточной сушке
Полимерные цепи ПЭТ обеспечивают прочность расплава, необходимую для контролируемого заполнения, выдержки под давлением и затвердевания. При повышенных температурах переработки вода разрывает эти цепи.
По мере уменьшения длины цепей вязкость расплава снижается. Материал может легче течь, однако такое кажущееся улучшение обычно указывает на деградацию, а не на улучшение переработки.
ПЭТ с низкой вязкостью может быстро заполнять тонкие участки, но способен вызывать нестабильную выдержку под давлением, избыточный облой, низкую стабильность размеров и пониженную стойкость к нагрузкам.
Гидролиз также снижает характеристическую вязкость, обычно называемую IV. Поскольку IV связана с молекулярной массой, измеримое снижение IV подтверждает, что термическая переработка вызвала деградацию полимера.
Деградация становится более серьезной, когда смола остается влажной в течение длительного времени в горячем бункере, зоне загрузки, цилиндре или застойной зоне шнека.
Высокие температуры цилиндра могут ускорять реакцию, но сама температура не является первопричиной. Правильно высушенная ПЭТ-смола выдерживает нормальные температуры переработки.
По этой причине снижение настроек температуры цилиндра может временно скрыть симптомы, одновременно создавая другие проблемы, включая неполное заполнение, плохие сварные швы и недостаточное воспроизведение поверхности.
Распространенные дефекты литья под давлением, вызванные влагой
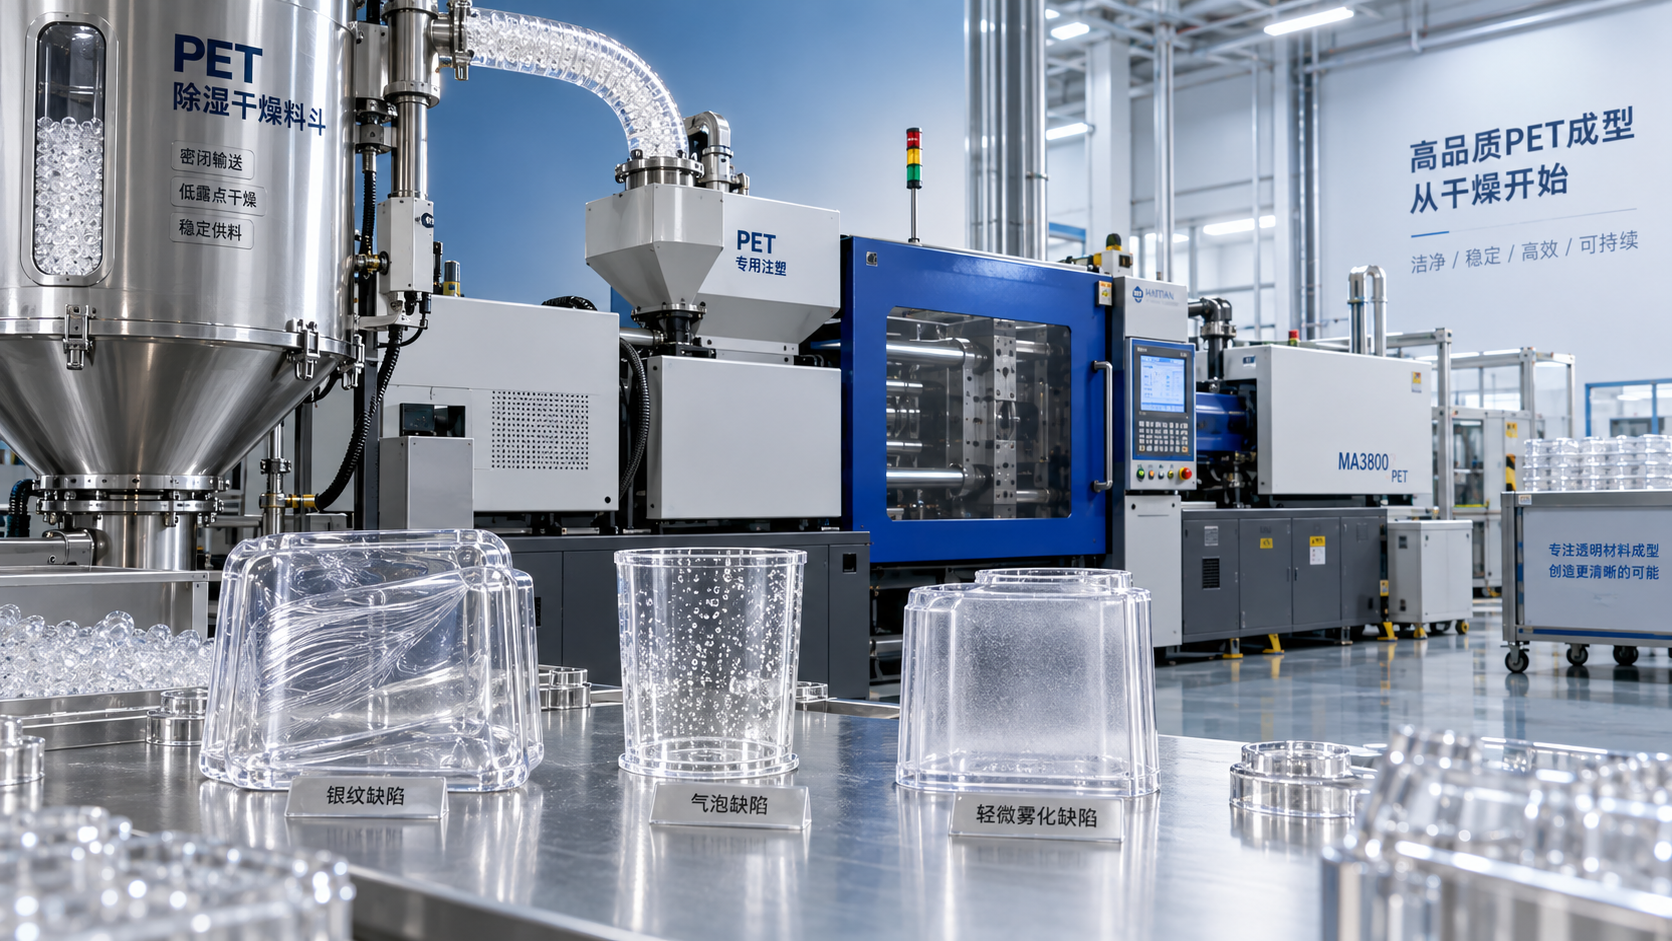
Серебристые полосы, серебрение и поверхностные разводы
Следы серебрения относятся к наиболее узнаваемым дефектам ПЭТ, связанным с влагой. Они выглядят как серебристые, белесые или полосообразные узоры, направленные по ходу течения расплава.
Вода превращается в пар внутри горячего расплава. Когда расплав поступает в полость формы, захваченный пар образует видимые полосы возле литников, тонких участков или фронтов течения.
Похожие следы также могут возникать из-за загрязнения, недостаточной вентиляции или чрезмерного сдвигового воздействия. Однако при отсутствии уверенности в данных по сушке ПЭТ сначала следует проверить влагу.
Пузыри, внутренние пустоты и вздутия
Пар, образующийся из влаги, может формировать внутренние пузыри или поверхностные вздутия. Эти дефекты могут быть видны сразу либо проявиться позднее после охлаждения и стабилизации деталей.
Для прозрачных компонентов из ПЭТ пузыри особенно неприемлемы, поскольку даже небольшие пустоты снижают прозрачность, вызывают оптические искажения и ослабляют готовое литое изделие.
Детали с толстыми стенками особенно уязвимы, поскольку наружный слой может затвердеть до выхода внутренних газов, оставляя пустоты под внешне приемлемой поверхностью.
Снижение прочности и хрупкость
ПЭТ, подвергшийся гидролизу, может выглядеть приемлемо, но разрушаться в процессе эксплуатации. Снижение молекулярной массы уменьшает ударную вязкость, прочность при растяжении, усталостную долговечность и стойкость к растрескиванию.
Этот риск важен для контейнеров, электрических компонентов, автомобильных деталей, элементов бытовой техники и любых литых изделий, подвергающихся повторным нагрузкам или перепадам температуры.
Операторы не должны считать визуально чистый образец доказательством достаточной сушки. Для критически важных применений могут потребоваться механические испытания или контроль IV.
Изменение цвета и помутнение
Избыточная влага может способствовать пожелтению, помутнению и снижению прозрачности, особенно когда длительное время пребывания позволяет продолжаться гидролизу и вторичной термической деградации.
Изменение цвета может усиливаться при наличии вторичного сырья, цветовых концентратов или несовместимых добавок, что делает строгую сегрегацию и сушку материалов еще более важными.
Облой, отклонение размеров и нестабильная масса деталей
Когда влага снижает вязкость расплава, полимер легче проникает в зазоры. Облой может увеличиваться, даже если усилие смыкания и настройки литья остаются неизменными.
Снижение вязкости также может изменять поведение материала при выдержке под давлением. Операторы могут наблюдать нестабильную массу деталей, изменение усадки, нестабильность размеров или коробление после охлаждения.
Эти симптомы часто ошибочно принимают за износ пресс-формы или проблемы с регулированием давления. Анализ истории материала может предотвратить ненужные изменения оснастки или оборудования.
Как отличить дефекты из-за влаги от других проблем процесса
Многие дефекты литья под давлением имеют несколько причин, поэтому диагностика должна основываться на фактах, а не только на внешнем виде. Начните с измерения влажности и проверки сушки.
Используйте влагомер, подходящий для ПЭТ, и измеряйте гранулы у машины, а не только материал из невскрытой складской упаковки.
Для многих марок ПЭТ для литья под давлением переработчики обычно стремятся к содержанию влаги ниже 50 ppm перед литьем. Всегда следуйте техническому паспорту поставщика смолы.
Если измеренная влажность высока, сначала скорректируйте процесс сушки и изготовьте контрольные сравнительные образцы, прежде чем менять давление, скорость, температуру или настройки пресс-формы.
Для каждого расследования фиксируйте дату, номер партии, результат измерения влажности, температуру сушилки, точку росы, время выдержки, способ загрузки бункера и наблюдаемую картину дефектов.
Такой структурированный подход помогает отличить влажную смолу от недостаточной вентиляции, загрязнения, чрезмерного сдвигового воздействия, деградированного вторичного сырья, изношенных стопорных колец или неправильного контроля температуры пресс-формы.
Быстрый диагностический тест заключается в литье деталей из подтвержденно сухого первичного ПЭТ при неизменных условиях. Улучшение прозрачности и стабильности убедительно указывает на влияние влаги.
Правильная сушка ПЭТ-смолы перед литьем под давлением
ПЭТ-смолу следует сушить в адсорбционном сушильном оборудовании, способном стабильно подавать воздух с низкой точкой росы, а не только в обычном бункере с горячим воздухом.
Горячий воздух медленно удаляет поверхностную влагу, но может не снизить внутреннюю влажность в достаточной степени. Адсорбционные сушилки обеспечивают сухой воздух, поддерживающий эффективное удаление влаги.
Типичные условия сушки ПЭТ часто составляют от 150 до 180 градусов Цельсия в течение четырех-шести часов, в зависимости от марки, размера гранул, оборудования и исходной влажности.
Эти значения являются рабочими ориентирами, а не универсальными инструкциями. Чрезмерная температура или слишком длительное время выдержки могут вызвать слипание гранул, пожелтение или деградацию еще до начала литья.
Расход воздуха сушилки должен соответствовать размеру бункера и производительности. Правильно установленная температура не может компенсировать недостаточный поток воздуха или перегруженное сушильное оборудование.
Точка росы имеет не меньшее значение. Во многих процессах сушки ПЭТ стремятся к адсорбционному воздуху с точкой росы минус 40 градусов Цельсия или ниже.
Контролируйте фактическую точку росы на сушилке, а не только уставку контроллера. Насыщенный адсорбент, утечки воздуха или плохая регенерация могут привести к скрытым сбоям сушки.
Время сушки начинается только после того, как гранулы достигнут целевой температуры материала. Загрузка холодного материала в бункер не означает, что он сразу готов к переработке.
По возможности поддерживайте систему «первым поступил — первым использован». Смешанное время выдержки может привести к тому, что одна часть материала в бункере будет сухой, а недавно добавленный материал останется влажным.
Практика обращения с материалом, предотвращающая поглощение влаги
Правильная сушка может быть быстро сведена на нет, если горячие сухие гранулы подвергаются воздействию влажного воздуха в цехе. Защищайте смолу от выхода из сушилки до литья.
Там, где это практично, используйте герметичные или правильно спроектированные системы транспортировки замкнутого цикла. Открытые транспортировочные контейнеры и загрузка в бункер без крышки создают ненужное воздействие влаги.
Держите крышки бункеров закрытыми и проверяйте уплотнения вокруг соединений загрузчиков, смотровых стекол, вакуумных линий и шлангов подачи материала. Небольшие утечки могут влиять на продолжительные производственные циклы.
Не оставляйте высушенную ПЭТ-смолу в открытых контейнерах рядом с прессом. Смола может снова начать поглощать влагу до следующей смены или смены производства.
При смене партий материала четко маркируйте контейнеры, указывая марку смолы, цвет, партию поставщика, время начала сушки и подтвержденный статус проверки влажности.
Вторичное сырье требует отдельного контроля, поскольку оно может содержать влагу, пыль, мелкие частицы, загрязнения или иметь предыдущую термическую историю. Не следует считать вторичное сырье сухим только потому, что оно уже однажды было отлито.
Ограничивайте процент вторичного сырья в соответствии с требованиями к продукции и рекомендациями поставщика. Высокое содержание вторичного сырья может усиливать изменение вязкости и затруднять установление причины дефектов.
Строгий порядок хранения распространяется на все химические материалы. Например, гигроскопичные продукты, такие какСульфид натрия CAS#1313-82-2, требуют строго контролируемого обращения, поскольку воздействие влаги может создавать серьезные риски для безопасности и качества.
Условия работы машины, способные усилить повреждение от влаги
Даже достаточно высушенный ПЭТ может деградировать, если условия работы машины создают чрезмерное термическое воздействие. Цилиндр должен соответствовать фактическому объему впрыска и времени цикла.
Очень малые впрыски в большом цилиндре увеличивают время пребывания. Материал дольше остается расплавленным, что повышает вероятность термической деградации и образования ацетальдегида.
Избегайте длительных простоев при наличии ПЭТ в цилиндре. При остановке производства соблюдайте установленную процедуру очистки или остановки, особенно при повышенных температурах переработки.
Высокое противодавление, чрезмерная скорость шнека, ограниченные сопла и узкие литники могут добавлять сдвиговое тепло. Эти условия могут усугубить дефекты, уже вызванные влагой.
Проверяйте наличие застойных зон вокруг зоны загрузки, наконечника шнека, обратного клапана, сопла и системы горячих каналов. Застоявшийся ПЭТ деградирует и загрязняет свежий расплав.
Вентиляция пресс-формы также важна. Хорошая вентиляция не устраняет проблему влажной смолы, но плохая вентиляция может усилить газовые следы и сделать серебрение, связанное с влагой, более заметным.
Используйте стабильные профили температуры расплава вместо устранения краткосрочных дефектов значительными изменениями температуры. Частые регулировки делают анализ первопричин менее надежным.
Практическая последовательность поиска неисправностей для операторов
При появлении серебрения, пузырей, помутнения, хрупких деталей или нестабильной массы начните контролируемую последовательность поиска неисправностей вместо одновременной регулировки всех настроек машины.
Сначала проверьте сырье. Подтвердите марку ПЭТ, идентификацию партии, состояние упаковки, условия хранения, процент вторичного сырья и не оставались ли гранулы без покрытия.
Во-вторых, измерьте влажность смолы на входе в машину. Сравните результат с требованием поставщика и сохраните показание в производственной записи.
В-третьих, проверьте работу сушилки. Проверьте фактическую температуру воздуха, точку росы, расход воздуха, цикл регенерации, время пребывания в бункере, состояние фильтра и практику загрузки.
В-четвертых, после подтвержденной сушки изготовьте ограниченную выборку. Сохраняйте основные настройки впрыска стабильными, чтобы изменения качества деталей можно было отнести к состоянию материала.
В-пятых, оцените как внешний вид, так и функциональность. Проверяйте прозрачность, полосы, пузыри, облой, размеры, массу детали, качество литника и характер разрушения, где это применимо.
В-шестых, проверяйте условия процесса только после устранения проблемы влажности. Оцените время пребывания, температурный профиль цилиндра, восстановление шнека, противодавление и вентиляцию пресс-формы.
Такая последовательность сокращает бесполезные производственные испытания. Она также защищает операторов от обвинений в дефектах, вызванных сбоями на предыдущих этапах хранения, сушки или обращения с материалом.
Создание надежной системы контроля качества ПЭТ-смолы
Надежное литье ПЭТ зависит от воспроизводимого контроля, а не от памяти операторов. Письменные стандарты сушки должны определять каждую марку смолы, допустимый диапазон влажности и частоту проверок.
Обучайте операторов распознавать ранние признаки дефектов, особенно слабые полосы, изменение прозрачности, колебания положения подушки расплава, необычный запах и изменение поведения при восстановлении шнека.
Установите сигнализацию или документированные действия реагирования на отклонения точки росы, сбои обслуживания сушилки, утечки в системе транспортировки и непредусмотренное воздействие влажного воздуха на высушенный материал.
Координируйте работу с отделом закупок и поставщиками при повторяющихся проблемах с влагой. Качество упаковки, условия перевозки, влажность склада и стабильность партий могут влиять на результаты литья еще до начала производства.
Для экспортно ориентированных цепочек поставок химической продукции важны документация и оперативная коммуникация, поскольку переработчикам необходима прослеживаемая информация о материалах для поддержания стабильных и соответствующих требованиям процессов на разных площадках.
Регулярное тестирование влажности обходится значительно дешевле, чем сортировка дефектных деталей, доработка пресс-форм, расследование отказов в эксплуатации или потеря производственного времени после рекламации по качеству.
Заключение
Влага в ПЭТ-смоле вызывает дефекты, поскольку вода гидролизует полимер во время плавления, снижая молекулярную массу, прочность расплава, внешний вид деталей и механические характеристики.
Для операторов литья под давлением наиболее эффективный подход заключается в измерении влажности, проверке адсорбционной сушки, защите высушенных гранул от влажного воздуха и документировании условий процесса.
При возникновении дефектов ПЭТ не следует немедленно компенсировать их изменением давления или температуры. Сначала подтвердите состояние смолы, затем выполняйте контролируемые регулировки машины на основе полученных данных.
Строгий порядок сушки и обращения с материалом обеспечивает более прозрачные детали, более стабильные размеры, более прочные литые изделия, снижение уровня брака и более предсказуемый процесс литья под давлением.
Отправьте нам свой запрос сегодня