Быстрая навигация по продуктам
Получить предложение
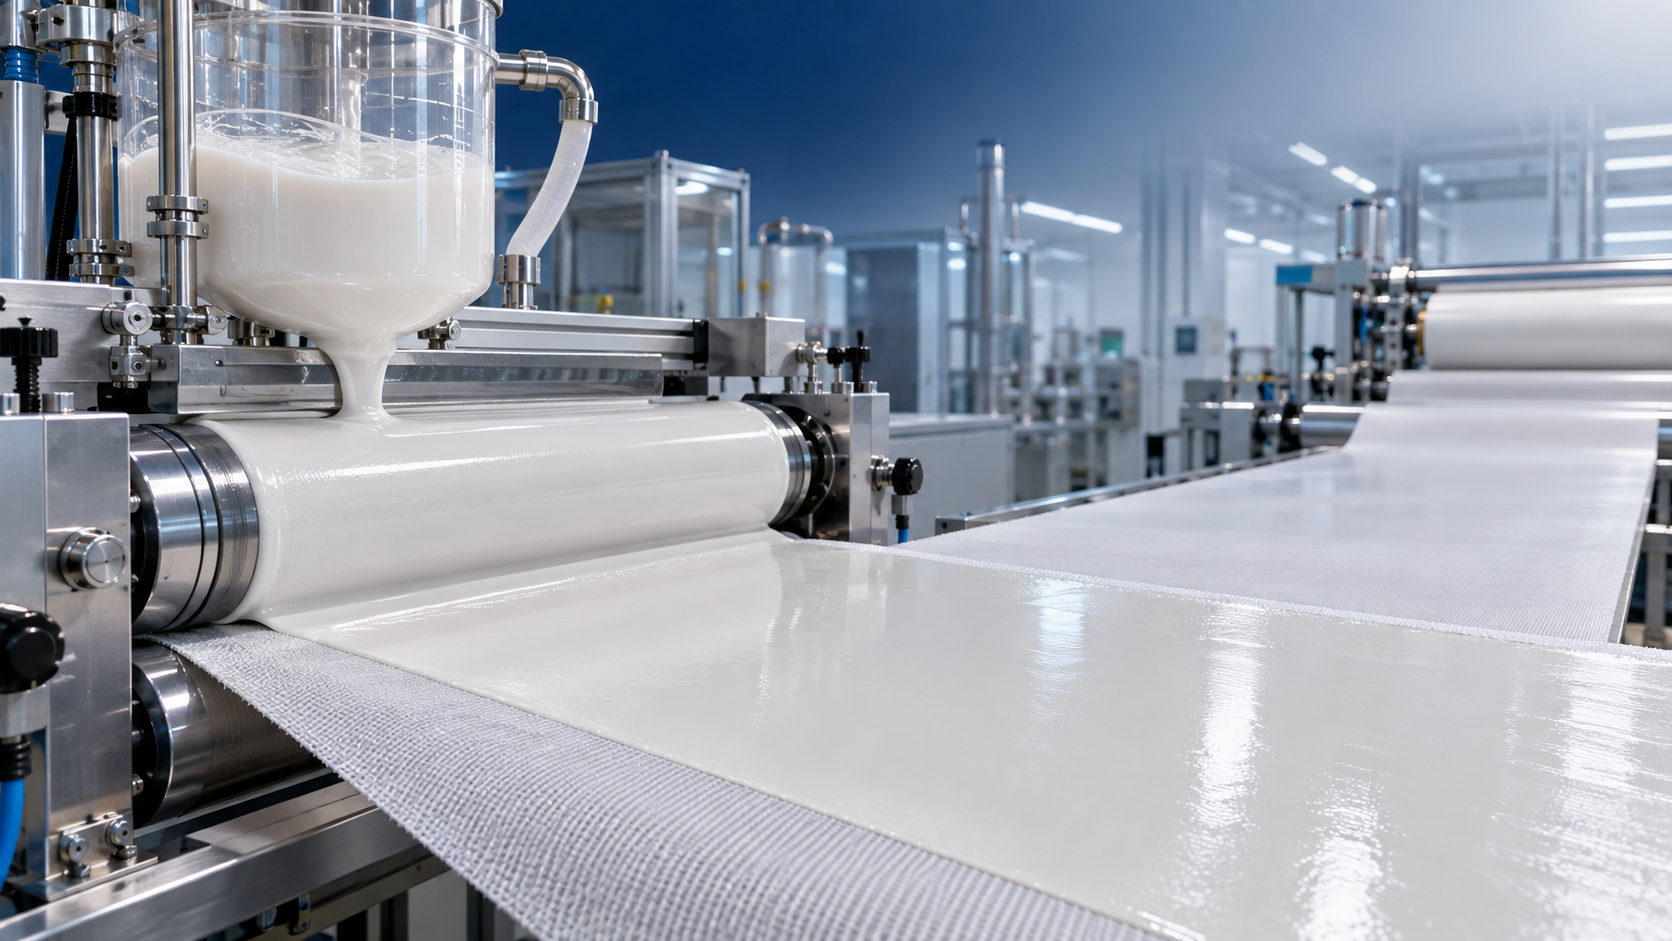
Лучшей маркой ПВХ-пасты для применения в покрытиях редко является та, что имеет самую низкую заявленную цену или наивысшую номинальную вязкость. Это марка, которая образует стабильный пластизоль при требуемом содержании сухих веществ, чисто наносится на выбранной линии и после желатинизации обеспечивает необходимые тактильные свойства, укрывистость, адгезию и долговечность.
Для большинства работ по нанесению покрытий практичной отправной точкой является эмульсионная ПВХ-паста средней вязкости. Она обеспечивает удобный баланс между поглощением пластификатора, диспергированием и контролем массы покрытия. Однако покрытия для текстиля, искусственной кожи, напольных покрытий, стеновых покрытий, конвейерных лент и защитные промышленные покрытия предъявляют к смоле разные требования. Марка, хорошо работающая в рецептуре для текстиля с нанесением ножом по валу, может оказаться непригодной для толстослойного покрытия или вспененного слоя искусственной кожи.
Поэтому на этот вопрос не следует отвечать одним универсальным обозначением смолы. Покупателям сначала следует определить процесс нанесения покрытия и ожидаемые характеристики готового изделия, а затем сравнить марки смолы с помощью репрезентативной рецептуры и технологического испытания.
Начинайте с процесса нанесения покрытия, а не с названия смолы
ПВХ-пасту выбирают по ее поведению после смешивания с пластификатором, стабилизаторами, пигментами, наполнителями и добавками. Полученный пластизоль должен сохранять удобство в работе при хранении и транспортировке, правильно растекаться при нанесении и сплавляться в однородную пленку в доступных условиях нагрева.
Оборудование для нанесения покрытий существенно сужает допустимый диапазон вязкости. Пластизолю для ротационной трафаретной печати необходимы контролируемая реология и плавное прохождение через сетку. Нанесение ножом требует предсказуемого выравнивания и достаточной структурной вязкости, чтобы избежать чрезмерного проникновения в текстильную основу. Нанесение валками может требовать иного баланса между текучестью и толщиной пленки. При окунании и ротационном формовании часто предпочтительны марки, способные образовывать равномерный слой без преждевременного загущения.
Полезное первое различие проводится между марками пастообразной смолы низкой, средней и высокой вязкости. Эти категории не являются полностью взаимозаменяемыми, поскольку поставщики могут использовать разные методы испытаний, системы пластификаторов и условия представления данных. Тем не менее они дают практическое направление для первоначального отбора.
Для покупателя, который спрашивает, какая марка является «лучшей», смола средней вязкости часто представляет собой наиболее надежного первоначального кандидата для общего производства покрытий. Однако ее не следует считать автоматически окончательным выбором. Реология готовой композиции важнее, чем значение вязкости сухой смолы, рассматриваемое отдельно.
Структура частиц и поглощение пластификатора влияют на поведение покрытия
ПВХ-паста обычно производится методом эмульсионной полимеризации или микросуспензионной полимеризации. Оба типа могут использоваться в рецептурах покрытий, однако характеристики их частиц влияют на смешивание, развитие вязкости, выход воздуха, желатинизацию и качество поверхности. Спецификация закупки, в которой указано только «ПВХ-паста», оставляет слишком много возможностей для различий в характеристиках.
Мелкое и относительно равномерное распределение частиц в целом способствует образованию гладкого пластизоля и более ровной поверхности покрытия. Крупные частицы, агломераты или неоднородная морфология частиц могут создавать дефекты, заметные после желатинизации: шероховатость, точечные отверстия, гели, неравномерный блеск или слабое проявление цвета. Эти дефекты могут ошибочно относить к пигментам, наполнителям или линии нанесения покрытия, хотя сама смола способствует возникновению проблемы.
Поглощению пластификатора следует уделять такое же внимание. Смола с высокой поглощающей способностью может поддерживать гибкие рецептуры и способствовать повышению вязкости, но также может требовать более тщательного контроля выбора пластификатора и порядка его добавления. Если композиция слишком быстро загустевает после смешивания, операторы могут потерять технологическое окно еще до начала нанесения покрытия. Если вязкость непредсказуемо возрастает при хранении, становится трудно контролировать массу покрытия и внешний вид поверхности.
Покупателям следует по возможности запрашивать данные по вязкости, отражающие предполагаемую систему пластификаторов. Заявленная вязкость, измеренная с одним стандартным пластификатором, не всегда позволяет прогнозировать поведение с другим. То же относится к рецептурам, содержащим значительное количество наполнителя, вторичного материала, антипиренов, вспенивающих агентов или специальных пластификаторов. Эти добавки могут настолько изменить поведение пластизоля, что сравнение смол только по техническому паспорту поставщика станет вводящим в заблуждение.
Соотнесите марку с требованиями к готовому покрытию
Искусственная кожа и текстиль с покрытием обычно требуют смолы, обеспечивающей формирование гладкой пленки, хорошую гибкость, стабильный цвет и поверхность, пригодную для тиснения или последующего нанесения верхних покрытий. Для компактного базового слоя смола должна смачивать и закрепляться на текстиле без чрезмерного пропитывания. Для верхнего слоя большее значение приобретают внешний вид, контроль блеска и устойчивость к поверхностным дефектам. Вспененные слои предъявляют дополнительные требования, поскольку пластизоль должен оставаться стабильным достаточно долго для контролируемого расширения и сохранять подходящую ячеистую структуру при желатинизации.
В напольных покрытиях, стеновых покрытиях и тяжелых промышленных тканевых покрытиях требуемая пленка может быть более толстой и с более высоким содержанием наполнителя. Смола должна выдерживать необходимую рецептуру без чрезмерного увеличения вязкости или плохой желатинизации вокруг частиц наполнителя. Марка низкой вязкости может выглядеть привлекательной для смешивания, однако она может затруднить поддержание толщины пленки на вертикальных или текстурированных основаниях. И наоборот, смола со слишком высокой вязкостью может привести к плохому выравниванию и оставить следы нанесения.
Для защитных покрытий часто важнее адгезия, стойкость к истиранию, химическая стойкость или долговечность при изгибе. Выбор смолы по-прежнему важен, однако он не может компенсировать несовместимое основание, неподходящий праймер, неправильный выбор пластификатора или недостаточную желатинизацию. При возникновении проблем с адгезией переход на «более прочную» марку ПВХ-пасты не обязательно является правильным решением. Необходимо совместно рассматривать границу между основанием, предварительной обработкой, праймером и слоем ПВХ.
Для применений, где покрытие будет контактировать с кожей, компонентами упаковки, связанными с пищевыми продуктами, медицинскими изделиями или строго регулируемыми потребительскими товарами, марка смолы является лишь частью контроля соответствия требованиям. Вся рецептура, включая пластификаторы, стабилизаторы, пигменты и технологические добавки, должна оцениваться в соответствии с требованиями рынка и конечного применения. Соответствующая требованиям базовая смола не делает соответствующей требованиям композицию, которая в остальном является неподходящей.
Не выбирайте только по начальной вязкости
Начальная вязкость пластизоля важна, поскольку она влияет на смешивание и нанесение покрытия, однако стабильность вязкости часто ценнее в производстве. Композиция, которая начинается с требуемой вязкости, но резко загустевает через один или два дня, может привести к браку материала, нестабильной массе покрытия и экстренной корректировке рецептуры на линии.
Поведение вязкости при хранении зависит от смолы, пластификатора, температуры, энергии смешивания, системы наполнителей и добавок. Его следует оценивать в течение ожидаемого периода между приготовлением композиции и ее использованием, а не только сразу после смешивания. Это особенно актуально для экспортных цепочек поставок, где материал может храниться до составления рецептуры, а затем снова выдерживаться до производства. Смола, технически приемлемая при лабораторном испытании в тот же день, может создавать эксплуатационные трудности в более длительном производственном цикле.
Другие технологические проверки должны включать качество диспергирования, выход воздуха, содержание гелевых частиц, выравнивание покрытия, реакцию при желатинизации и стабильность после нагрева. Для ткани с покрытием важны контроль проникновения и прочность сцепления. Для декоративных поверхностей большее значение могут иметь блеск, однородность цвета, четкость печати и реакция на тиснение. Спецификация должна отражать эти приоритеты, а не опираться на общий код марки смолы.
Практический подход к квалификации для покупателей
Прежде чем утверждать ПВХ-пасту для регулярного производства покрытий, используйте те же рецептуру и условия линии, которые имеют коммерческое значение. Небольшие изменения соотношения пластификатора или уровня наполнителя могут скрыть различия между марками в лабораторном образце, поэтому испытание должно максимально точно соответствовать предполагаемой производственной композиции.
- Определите метод нанесения, целевую массу покрытия, основу, условия желатинизации и требуемые свойства пленки до запроса образцов.
- Сравнивайте марки смолы в одной и той же рецептуре, а не изменяйте одновременно несколько переменных.
- Измеряйте начальную вязкость и вязкость после ожидаемого интервала хранения.
- Проверяйте нанесенную влажную пленку на выравнивание, точечные отверстия, проникновение в основу и стабильность толщины.
- Оценивайте сплавленное покрытие по внешнему виду, гибкости, адгезии, запаху, где это применимо, и свойствам стойкости, требуемым конечным применением.
- Подтверждайте стабильность партий, состояние упаковки, техническую документацию и надежность поставок перед переходом от пробного объема к регулярным поставкам.
Также целесообразно согласовать метод испытаний, лежащий в основе каждой закупочной спецификации. Вязкость, содержание летучих веществ, характеристики частиц и пределы примесей могут выглядеть аналогично в документах разных поставщиков, хотя измеряются в разных условиях. Четкие методы испытаний снижают количество споров, когда материал ведет себя не так, как ожидалось.
Когда другая марка является лучшим решением
Марка с более низкой вязкостью может быть лучшим выбором, когда требуются быстрое смачивание, тонкая детализация или контролируемое проникновение в основу. Она также может снизить потребность в интенсивном разбавлении, что может помочь сохранить характеристики пленки. Компромисс заключается в том, что рецептуре могут потребоваться модификаторы реологии или технологические корректировки для предотвращения чрезмерного растекания.
Марка с более высокой вязкостью может быть оправдана для толстых покрытий, вертикального нанесения, глубокого тиснения или рецептур, которым необходима большая структурная вязкость до желатинизации. Она также может подходить для некоторых вспененных систем при условии, что расширение, гелеобразование и качество поверхности испытываются совместно. Высокую вязкость не следует использовать просто для исправления плохо разработанной рецептуры; она может вызвать проблемы при смешивании и перекачивании, которые обойдутся дороже кажущейся выгоды.
Марки на основе микросуспензии могут заслуживать оценки, когда требуется определенный вид поверхности, профиль низкой вязкости или технологическая реакция. Их пригодность зависит от конкретной рецептуры и должна устанавливаться испытанием, а не предполагаться только на основании способа производства.
Для многих покупателей наилучшим решением является квалификация двух марок: одной основной марки, оптимизированной для нормального производства, и одной утвержденной альтернативы с сопоставимым технологическим поведением. Это особенно полезно, когда графики нанесения покрытий чувствительны к перебоям в поставках или когда экспортная логистика увеличивает сроки пополнения запасов. Альтернатива должна быть действительно испытана; похожего описания на бумаге недостаточно.
Следовательно, наиболее надежный ответ является условным: для общих работ по нанесению покрытий выбирайте стабильную ПВХ-пасту средней вязкости, а переходите к более низкой или высокой вязкости только тогда, когда это оправдано процессом нанесения и требованиями к готовой пленке. Четко определенное испытание рецептуры покажет больше, чем широкое обозначение марки, и позволит установить, поддерживает ли смола воспроизводимое производство, а не просто приемлемый первый образец.
Отправьте нам свой запрос сегодня