Быстрая навигация по продуктам
Получить предложение
Какая вязкость силиконовой жидкости необходима для разделения пресс-форм?
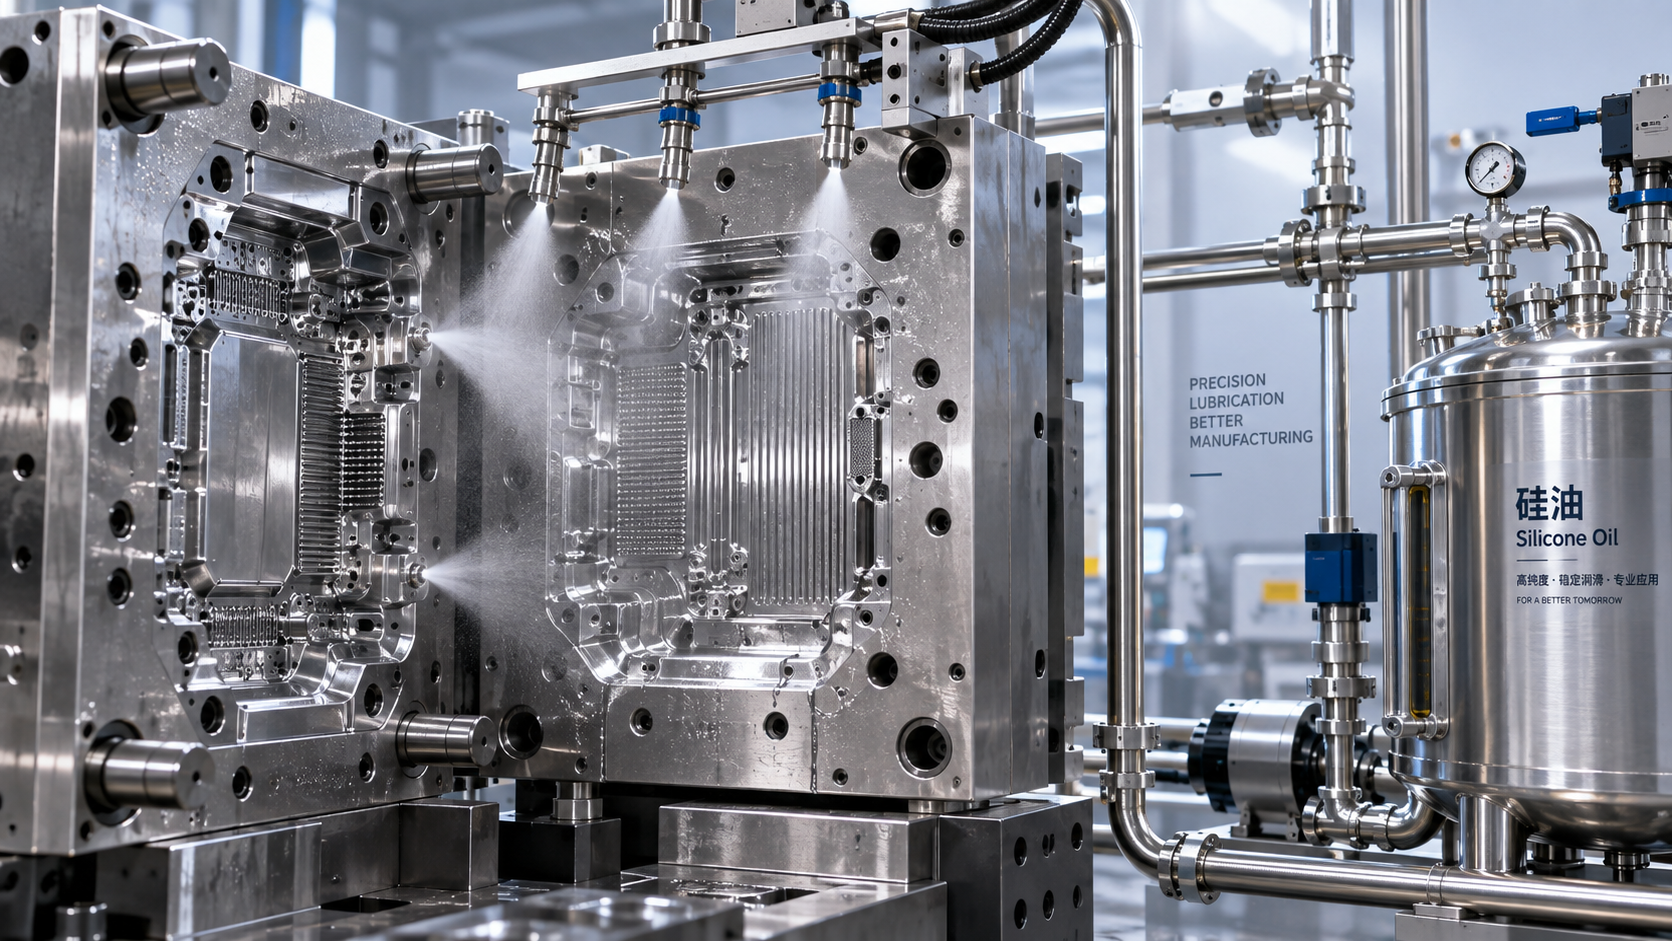
Не существует единственной «правильной» вязкости силиконовой жидкости для разделения пресс-форм. В реальном производстве подходящим является тот продукт, который образует сплошную пленку на форме, обеспечивает чистое извлечение изделия и не вызывает устранимых остатков, дефектов поверхности или проблем с последующим склеиванием. Жидкость, хорошо работающая на простой резиновой компрессионной форме, может полностью не подойти для узкой высокотемпературной литьевой формы с глубокими ребрами и тесными зонами вентиляции.
Для большинства операторов выбор вязкости начинается с простого компромисса. Силиконовые жидкости низкой вязкости быстро растекаются и легко достигают детализированных поверхностей формы, но их разделительная пленка может быть тонкой и недолговечной. Продукты более высокой вязкости дольше остаются на месте и обычно обеспечивают более стойкое смазывание, однако их может быть сложнее распылять, они могут скапливаться в углах и при неосторожном нанесении переносить слишком много масла на формуемое изделие.
Таким образом, практический вопрос заключается не только в том, «какую вязкость в cSt следует купить?». Он состоит в следующем: насколько стойкая разделительная пленка требуется для этой формы, каким способом наносится жидкость и насколько чистым должно оставаться готовое изделие?
Начинайте с процесса формования, а не с показателя вязкости
Вязкость силиконовой жидкости обычно выражается в сантистоксах, или cSt. Меньшие значения указывают на более жидкий и подвижный материал; большие значения — на более густой материал. Это дает оператору полезную информацию, но само по себе не позволяет предсказать эффективность разделения. Одна и та же номинальная вязкость может проявлять себя по-разному в зависимости от температуры формы, качества поверхности, разбавления, добавок и формуемого материала.
В качестве начальной ориентировочной точки жидкости очень низкой вязкости часто рассматриваются там, где наиболее важны быстрое смачивание и мелкодисперсное распыление. Продукты средней вязкости часто используются для общих задач разделения пресс-форм, поскольку обеспечивают баланс между покрытием и долговечностью пленки. Силиконовые масла высокой вязкости более актуальны при сложных формах, склонности изделия к прилипанию или необходимости многократных циклов до повторного нанесения. Это исходные категории, а не универсальные рекомендации.
Для чистой открытой формы, производящей относительно простые изделия, жидкости низкой вязкости может быть вполне достаточно. Если жидкость наносится безворсовой тканью, а не распылением, оператор часто может использовать несколько более высокую вязкость, поскольку распыление больше не является ограничивающим фактором. С другой стороны, форма с тонкой вентиляцией, тонкими стержнями, глубокими полостями или матовой текстурой часто прежде всего требует превосходного смачивания. Выбор чрезвычайно густого масла в такой ситуации может оставить незащищенные участки, даже если материал в таре выглядит «более смазывающим».
Как геометрия формы влияет на решение
Геометрия формы — один из наиболее часто упускаемых факторов при выборе разделительного агента. Плоские поверхности менее требовательны. Глубокие вытяжки, острые углы, выгравированные логотипы, ребра, поднутрения и узкие каналы — нет. Жидкая силиконовая жидкость может быстро проникать в эти зоны, особенно при нанесении в виде контролируемого тумана. Однако жидкая среда также может стекать с вертикальных поверхностей или вытесняться уже после нескольких циклов.
Если прилипание возникает только в одной локальной зоне, переход всего процесса на более густое силиконовое масло часто является неверной первой реакцией. Проверьте, не заключается ли истинная причина в неполном покрытии, поврежденном покрытии, накоплении смолы, плохой вентиляции, неблагоприятном угле уклона или дисбалансе температуры. Химия разделительных средств может компенсировать некоторые технологические проблемы, но от нее не следует ожидать устранения механической проблемы формы.
Текстурированные или травленые формы заслуживают особого внимания. Жидкость высокой вязкости может задерживаться в текстуре и постепенно смягчать предусмотренную четкость поверхности формуемого изделия. Для видимых потребительских компонентов это может быть более проблематично, чем периодическое прилипание. Продукт меньшей вязкости, наносимый очень тонкими слоями с контролируемой периодичностью, часто легче контролировать, когда внешний вид поверхности имеет критическое значение.
Подбирайте жидкость с учетом формуемого материала и требований к последующей обработке
Формуемый материал определяет, насколько сильное разделительное действие требуется и какое количество силиконового загрязнения допустимо. Резиновые смеси, термореактивные материалы, композиционные материалы, полиуретановые системы и некоторые наполненные пластмассы могут требовать более стойкой разделительной пленки, чем обычное формование термопластов. Однако «более стойкая» не должна автоматически означать «более высокая вязкость». Совместимость и характер переноса имеют не меньшее значение.
Остатки силикона могут мешать печати, окраске, нанесению покрытий, адгезивному склеиванию, металлизации и некоторым операциям вторичной сборки. Если изделие впоследствии будет окраиваться или склеиваться, разделительный агент необходимо оценивать с учетом этого последующего этапа. Форма может обеспечивать идеальное извлечение, однако готовое изделие может впоследствии не пройти контроль, поскольку едва заметный силиконовый слой препятствует хорошей адгезии. В таких случаях могут быть более подходящими минимальная норма нанесения, химия с меньшим переносом или несиликоновая система разделения.
Конечное применение в контакте с пищевыми продуктами, в косметике, фармацевтике или в других регулируемых областях требует отдельной проверки. Операторы не должны предполагать, что силиконовая жидкость, используемая в общем промышленном формовании, приемлема для любого регулируемого применения. Перед поступлением материала в производство следует проверить соответствующий состав, предполагаемое использование, местные требования, процедуру очистки и документацию.
Способ нанесения может быть важнее разницы в 100 cSt
Даже подходящая жидкость при неправильном нанесении будет вызывать дефекты. Распыление, как правило, благоприятствует материалам низкой вязкости или составам, предназначенным для стабильного распыления. Если распылитель образует капли, а не мелкий равномерный туман, рядом с литниками, углами и краями формы могут возникать утолщенные участки. Такие участки могут приводить к неравномерности блеска, масляным следам или чрезмерному переносу на изделие.
Нанесение протиркой и кистью обеспечивает больший контроль, особенно на крупных формах или ограниченных проблемных участках. Оно также делает более применимыми жидкости средней и высокой вязкости. Недостатком является различие в действиях операторов: один человек может оставить почти невидимую пленку, а другой — нанести достаточно материала для образования отложений после нескольких циклов. Для повторяемости стоит определить инструмент нанесения, примерное количество, целевые поверхности и условие повторного нанесения, а не оставлять решение полностью на усмотрение каждого оператора.
Для автоматизированных систем оценивайте вязкость при фактической температуре подачи, а не только при комнатной температуре, указанной в паспорте продукта. Прокачиваемость, давление в линии, конструкция сопла и характер распыления влияют на результат. Жидкость, которая хорошо перемещается в теплом производственном помещении, может стать вязкой на холодном складе или при зимнем запуске.
Температура и длительность цикла изменяют практический диапазон вязкости
Горячие формы снижают кажущуюся густоту силиконовых масел. Продукт, который кажется густым при ручном обращении, может стать очень подвижным после попадания на поверхность формы. Это может улучшить покрытие, но также может повысить миграцию, риск дымообразования из-за загрязнения или разложения в других частях системы, а также перемещение остатков к линиям разъема. Разделительную пленку следует оценивать при нормальной производственной температуре, а не после холодного испытания на неработающей форме.
Короткие циклы могут создавать другое ошибочное представление. Когда разделительный агент, по-видимому, перестает работать после нескольких коротких циклов, проблема может заключаться в недостатке времени для равномерного формирования пленки, а не в недостаточной вязкости. Напротив, длительные горячие циклы могут быстрее удалять тонкую пленку и оправдывать применение более стойкого продукта. Осмотра формы после первого цикла редко бывает достаточно; операторам следует оценивать разделительное действие после стабилизации процесса.
Практический способ испытания силиконовых жидкостей без нарушения производства
Наиболее полезное испытание является контролируемым и небольшим по масштабу. Выберите две или три вязкости-кандидата вместо заказа широкого диапазона. Старайтесь поддерживать максимально одинаковыми смолу или смесь, температуру формы, время отверждения или охлаждения, инструмент нанесения и метод работы оператора. Затем сравнивайте материалы на достаточном количестве циклов, чтобы выявить образование отложений или снижение эффективности разделения.
- Удобство нанесения: смачивает ли жидкость требуемые поверхности без стекания или скопления?
- Усилие извлечения и стабильность: чисто ли выходят изделия в ходе обычной серии, а не только в первых нескольких циклах?
- Внешний вид изделия: проверьте блеск, четкость текстуры, пятна, масляные следы и загрязнения по краям.
- Состояние формы: следите за остатками в вентиляционных каналах, углах, зонах выталкивателей и текстурированных поверхностях.
- Совместимость с последующей обработкой: если изделие будет окраиваться, печататься или склеиваться, включите эту проверку в испытание.
Не оценивайте расход только по частоте нанесения продукта. Более густая жидкость может требовать меньшего числа нанесений, но создавать больше работы по очистке. Более жидкая среда может нуждаться в более частом использовании, но оставлять меньше остатков и обеспечивать лучшее качество отделки. Лучшим экономическим выбором обычно является вариант с наименьшими совокупными потерями, включая бракованные изделия, очистку формы, трудозатраты и последующую доработку.
Не путайте добавки в рецептурах с силиконовыми разделительными агентами
При разработке химических рецептур операторы иногда сталкиваются со смазочными материалами, поверхностно-активными веществами, диспергаторами, пластификаторами и технологическими добавками, которые косвенно влияют на текучесть или разделительное поведение. Эти материалы не следует автоматически заменять силиконовыми жидкостями. Их химия, реакция на воду, термическое поведение, профиль остатков и взаимодействие с формуемой подложкой могут существенно отличаться.
Например,Полиэтиленгликоль CAS#25322-68-3 — это отдельный химический материал, используемый в промышленных рецептурах, включая применения, связанные с диспергированием, эмульгированием, регулированием вязкости и переработкой. К его заявленным характеристикам относятся растворимость в воде и гигроскопичность, которые существенно отличаются от поведения, ожидаемого от типичной силиконовой жидкости для разделения пресс-форм. Он может быть актуален при обсуждении рецептуры, но не должен выбираться в качестве прямой замены силиконовому разделительному агенту без испытаний на совместимость и четкого понимания цели процесса.
Стабильность поставок является частью выбора вязкости
При закупках химической продукции, ориентированных на экспорт, стабильность между поставками имеет почти такое же значение, как и первоначальный образец. Процесс разделения пресс-форм, настроенный на одну вязкость, может стать нестабильным, если поставляемая жидкость различается по текучести, чистоте, состоянию упаковки или документации. Это особенно актуально, когда производство распределено по разным странам, а материал должен проходить через длинные цепочки поставок.
Поставщиков, таких как Huafeng Chemical, работающих на базе развитого химического производства и торговли Шаньдуна, часто просят предоставить не только продукт определенной марки, но и оперативную коммуникацию, стабильное экспортное сопровождение и сопроводительную техническую информацию. Перед утверждением марки подтвердите условия испытания вязкости, подход к идентификации партий, рекомендации по хранению, пригодность упаковки и документы, требуемые в пункте назначения. Указанная стоимость без этих деталей может вводить в заблуждение.
Для стандартных задач начинайте с силиконовой жидкости низкой или средней вязкости, когда приоритетами являются покрытие и внешний вид. Повышайте вязкость только тогда, когда испытания показывают, что разделительная пленка действительно недостаточно долго сохраняется. Если форма горячая, имеет глубокую текстуру, трудно очищается либо за формованием следуют окраска или склеивание, испытывайте весь процесс, а не выбирайте продукт только по вязкости. Именно так операторы избегают распространенного цикла: устранить прилипание сегодня и создать проблемы с остатками завтра.
Отправьте нам свой запрос сегодня