Быстрая навигация по продуктам
Получить предложение
Как жизнеспособность эпоксидной смолы влияет на планирование производства
Для руководителя проекта жизнеспособность эпоксидной смолы — это не второстепенная строка в техническом паспорте. Это производственное ограничение с отсчётом времени. После смешивания смолы и отвердителя персонал, оборудование, основания, маршруты транспортировки, окна контроля и последующие операции должны укладываться в сокращающийся период пригодности материала к использованию.
Это особенно актуально для покрытий, напольных систем, клеевого соединения, литья, электрической герметизации, изготовления композитов и ремонтных работ. Бригада может быть готова, основание может быть подготовлено, а материал — пройти входной контроль, однако несвоевременное смешивание всё равно может превратить запланированную смену в переделку, потери или задержку сдачи.
Практический вопрос заключается не просто в том: «Какова жизнеспособность этой эпоксидной смолы?» Более полезный вопрос: «Сколько надёжного производственного времени у нас фактически есть после смешивания при температуре, размере партии, настройке оборудования и методе нанесения, используемых в этом проекте?» Именно эта разница определяет, будет ли соблюдён график или начнутся задержки.
Жизнеспособность — это рабочее время, а не весь цикл отверждения
Жизнеспособность обычно означает период после смешивания, в течение которого смоляная система сохраняет пригодность к использованию в своей ёмкости. Её не следует путать со временем до отлипа, временем гелеобразования, временем отверждения, временем, после которого возможна шлифовка, либо моментом, когда покрытие может выдерживать нагрузку от движения или склеенная сборка может быть нагружена. Эти этапы взаимосвязаны, но служат для разных решений при планировании.
Материал может всё ещё выглядеть текучим, но уже становиться сложным для равномерного нанесения. При устройстве напольного покрытия это может проявляться в плохом растекании, следах от валика, неравномерной толщине плёнки или сокращённом интервале до повторного нанесения. При клеевом соединении повышение вязкости может ухудшить смачивание и оставить недостаточно времени для выравнивания и зажима. При литье или заливке повышение вязкости может задерживать воздух или препятствовать полному заполнению узких полостей.
Поэтому указанную жизнеспособность следует рассматривать как результат контролируемого испытания, а не как гарантированную продолжительность работы на площадке. В техническом паспорте поставщика обычно указываются температура и количество смешанного материала, соответствующие данному значению. Если производственная команда изменяет любой из этих параметров, рабочие свойства могут существенно измениться.
Поэтому рабочая модель планирования разделяет как минимум три временных отсчёта: время, доступное для смешивания и нанесения материала; время до начала следующей операции; и время до ввода готовой детали или поверхности в эксплуатацию. Объединение их в одно «время отверждения» создаёт путаницу на производственных совещаниях и ложную уверенность в планах поставки.
Почему жизнеспособность на бумаге меняется в цехе
Температура обычно является первой переменной, которую необходимо проверить. Большинство эпоксидных систем реагируют быстрее при более высокой температуре и медленнее при более низкой. Состав, с которым легко работать в помещении для смешивания с климат-контролем, может заметно быстрее реагировать возле нагреваемой технологической линии, на тёплой кровельной поверхности или в условиях летней погрузки. Обратная проблема возникает в холодной среде: смесь может дольше сохранять пригодность к работе, но отверждение может настолько замедлиться, что заблокирует следующую смену.
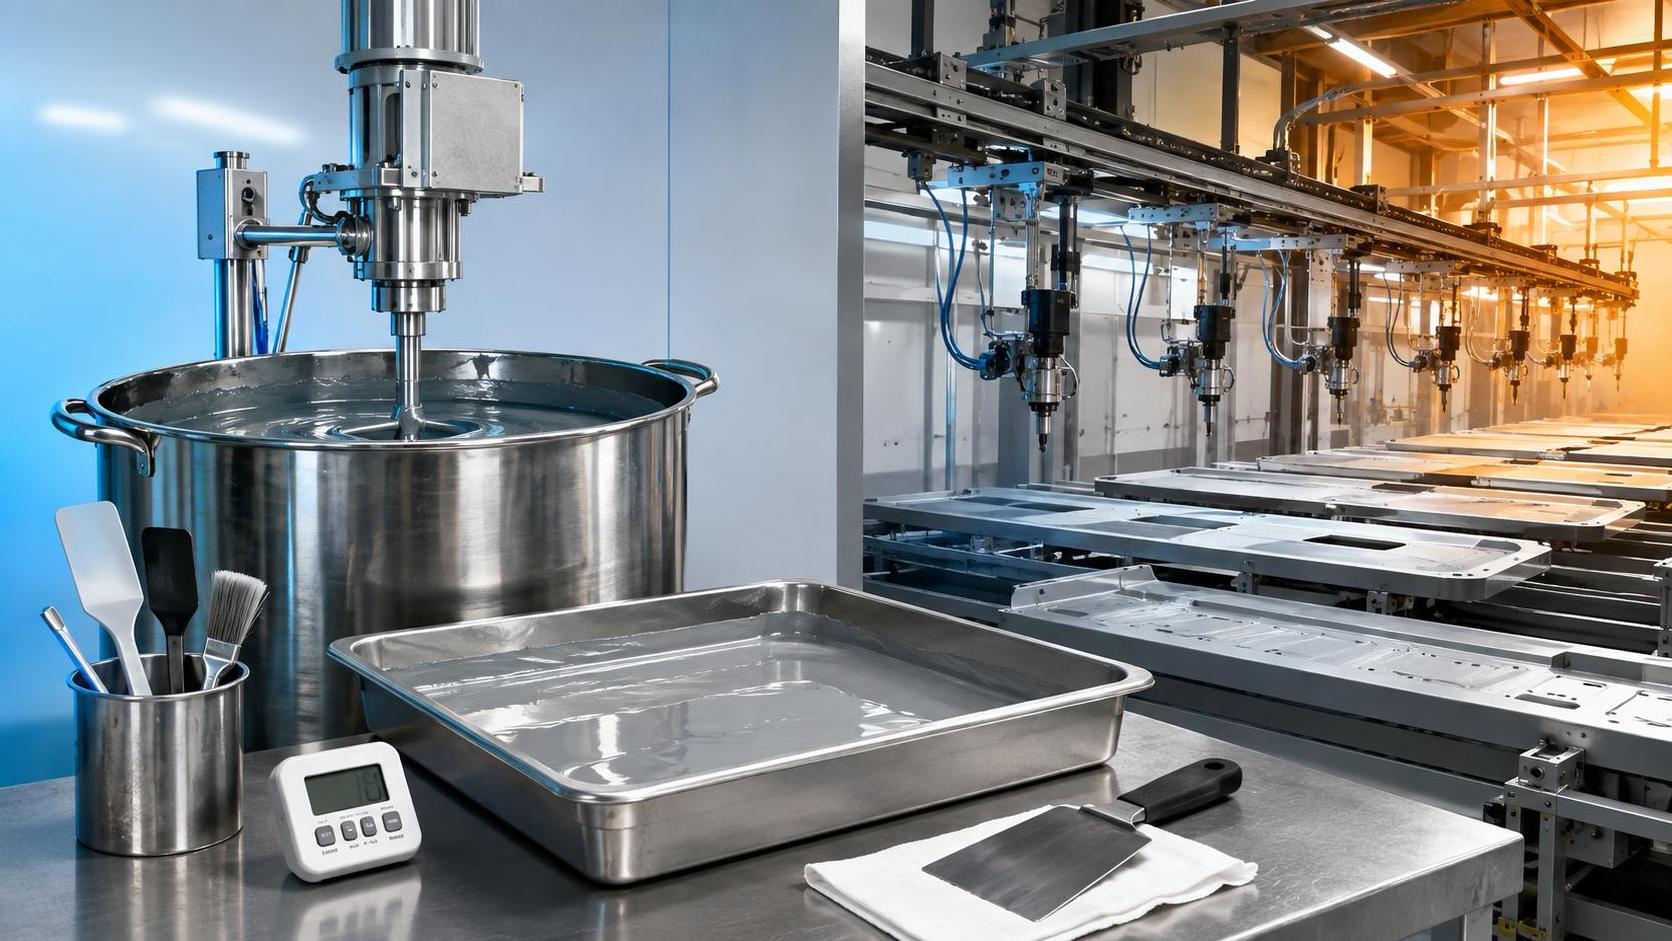
Объём партии имеет не меньшее значение. Отверждение эпоксидной смолы является экзотермическим процессом, то есть реакция выделяет тепло. Большой объём в глубоком ведре удерживает это тепло эффективнее, чем тот же материал, распределённый в неглубоком лотке. По мере повышения температуры реакция может ускоряться. Команды иногда предполагают, что жизнеспособность в 20 минут означает, что каждая ёмкость будет пригодна к использованию в течение 20 минут. В действительности большая смешанная партия может нагреться и загустеть значительно раньше, чем меньшая партия при тех же условиях окружающей среды.
Геометрия ёмкости не является несущественной деталью. Переливание смешанного материала в лотки для валиков, неглубокие поддоны или ёмкости меньшего размера может продлить время, доступное для работы, за счёт уменьшения накопления тепла. Это не изменяет химию и не отменяет необходимость следовать инструкциям поставщика, однако может быть важной операционной мерой контроля, если это допускается методом нанесения.
Соотношение компонентов и качество смешивания также влияют на график, хотя это не всегда очевидно. Неправильное соотношение может оставить непрореагировавшие компоненты, привести к мягкому или хрупкому отверждённому материалу либо вызвать нестабильные свойства между партиями. Добавление дополнительного отвердителя для «ускорения» работ не является допустимым решением для планирования, если состав прямо не допускает корректировку. Это часто создаёт проблему качества, которая обнаруживается только после того, как бригада перешла к следующей задаче.
Температура основания, прямой солнечный свет, вентиляция и тепло от расположенного рядом оборудования могут дополнительно менять фактические рабочие условия. Чувствительность к влаге зависит от конкретной системы, в частности от химии отвердителя и способа нанесения. Если подготовка поверхности и условия окружающей среды имеют критическое значение, команда должна следовать документации на продукт и спецификации проекта, а не полагаться на общее правило о поведении эпоксидной смолы.
Планирование начинается до смешивания первой партии
Наиболее надёжные графики работ с эпоксидной смолой формируются в обратном направлении от окна нанесения. До начала смешивания руководитель проекта должен знать, какую площадь, сколько сборок или единиц продукции можно реально выполнить в рамках одной контролируемой партии. Этот расчёт должен учитывать не только номинальную скорость нанесения. Необходимо принимать во внимание перемещение материала к рабочей зоне, обработку кромок, маскирование, выравнивание соединений, очистку инструментов, проверки качества и кратковременные перерывы.
Распространённая ошибка планирования — рассчитывать расход материала по норме покрытия, а затем смешивать количество, необходимое для всей зоны. Это может быть эффективно для учёта запасов, но может быть рискованно для быстро реагирующей системы. Во многих операциях безопаснее определить меньшую «единицу партии», соответствующую подтверждённой производительности бригады в течение консервативной части доступного рабочего времени.
Первый производственный запуск следует рассматривать как исследование времени даже на опытной площадке. Фиксируйте температуру материала, условия окружающей среды и основания, массу партии, время начала смешивания, время первого нанесения и момент, когда работники замечают изменение растекания или удобства обработки. Это не обязательно должно превращаться в сложное лабораторное исследование. Дисциплинированной производственной записи часто достаточно, чтобы выявить, реалистичен ли планируемый размер партии.
Скрытое влияние на персонал, оборудование и последовательность операций
Системы эпоксидной смолы с короткой жизнеспособностью требуют скоординированной работы персонала. Если один человек смешивает материал, а другой всё ещё ищет откалиброванный дозатор, чистую рамку для валика, разделительную плёнку или зажим, это предотвратимая потеря рабочего времени. В крупных проектах вопрос заключается не только в численности персонала, но и в распределении ролей. Смешивание, транспортировка, нанесение, финишная обработка и контроль должны быть назначены до начала химической реакции.
Готовность оборудования заслуживает такого же внимания. Дозирующие установки необходимо очищать и проверять. Нагреваемые шланги или насосы, если они используются, должны работать в стабильных условиях. Резервные смесители, ёмкости, лопасти, растворитель или чистящие материалы, разрешённые рабочей процедурой, а также контейнеры для отходов должны быть уже подготовлены. Производственная линия редко теряет время потому, что работники не понимают, что эпоксидная смола отверждается. Она теряет время потому, что небольшой пробел в подготовке становится критическим, когда партия уже активирована.
Последовательность операций также должна учитывать ограничения доступа. Если клей необходимо нанести до установки панели, подъёмная бригада не может быть запланирована неопределённо «примерно на то же время». Она должна быть готова в пределах открытого времени сборки клеевого соединения. Если покрытие необходимо нанести повторно в установленный интервал, следующую бригаду и материал следует планировать с учётом этого интервала, включая возможные ночные изменения температуры. График без резерва на передачу работ обычно скорее чрезмерно оптимистичен, чем эффективен.
Не решайте проблему графика изменением химического состава в ходе проекта
Когда команда обнаруживает, что жизнеспособность слишком короткая, возникает соблазн изменить состав смеси, добавить разбавитель или заменить отвердитель на тот, который считается «более медленным». Эти действия могут повлиять на вязкость, профиль отверждения, химическую стойкость, адгезию, стабильность цвета, толщину плёнки и конечные механические характеристики. Они также могут вывести работу за пределы утверждённой системы или требований проекта.
Лучше определить, является ли проблема операционной или связанной с рецептурой. Если температура выше ожидаемой, проблему могут решить уменьшение партии и более эффективная подготовка работ. Если проект действительно требует более длительного окна нанесения, может подойти другая система смола–отвердитель, однако такое решение следует принять до начала производства, изучив соответствующие технические данные и требования к характеристикам готового применения.
Та же осторожность относится к ускорению. Более быстрое отверждение может устранить узкое место в одной смене, но создать неприемлемые трудности при нанесении или тепловыделение в другой. Правильный баланс зависит от процесса: небольшая операция по заливке электронной аппаратуры, линия конструкционного склеивания и проект защитного покрытия большой площади не оптимизируются под один и тот же временной режим.
Что необходимо подтвердить у поставщика эпоксидной смолы
Перед окончательным утверждением производственного графика проектные команды должны запросить актуальный технический паспорт и документацию по безопасности для поставляемой точной системы. Жизнеспособность следует рассматривать вместе с соотношением компонентов, температурой испытания, рекомендуемыми условиями нанесения, вязкостью, графиком отверждения, требованиями к повторному или верхнему покрытию, если применимо, условиями хранения и любыми указанными ограничениями по размеру партии или кондиционированию материала.
Для экспортных проектов контроль документации может быть столь же важен, как и сама химия. Материал может проходить через различные климатические условия, находиться на таможенном оформлении или поступать на объекты с собственными процедурами одобрения химических веществ. Условия хранения и транспортировки следует учитывать заранее, поскольку материал, поступивший с нарушением рекомендованного режима хранения, может создать проблему планирования ещё до начала нанесения.
Поставщики услуг по экспорту химической продукции с широким доступом к ассортименту могут быть полезны на этом этапе не только для закупки смолы, но и для согласования документации на продукцию, ожиданий по прослеживаемости партий, координации отгрузки и ответов на технические вопросы. Huafeng Chemical, расположенная в Шаньдуне, работает в регионе с развитой базой химического производства и обслуживает зарубежных клиентов по широкому ассортименту химической продукции. Для покупателей проекта ценный вопрос заключается не в том: «Какая эпоксидная смола дешевле?», а в следующем: «Какая документированная система соответствует нашему окну нанесения, логистическому плану и требуемым этапам отверждения?»
Создайте резерв вокруг химического времени
Хороший график работ с эпоксидной смолой не предполагает, что каждая партия будет вести себя в идеальных условиях, указанных в техническом паспорте. Он предусматривает запас на колебания температуры, перемещение материала, очистку оборудования, задержки на контроль и случайную забракованную партию. Этот резерв следует закладывать вокруг рабочего окна и передачи работ, зависящей от отверждения, а не скрывать как неопределённый дополнительный день в конце проекта.
Наиболее эффективная операционная практика проста: измеряйте фактическое рабочее поведение во время первых контролируемых партий, а затем корректируйте размер партии и ритм бригады до полномасштабного производства. Жизнеспособность — это не просто свойство смолы. В ежедневном производстве она становится дисциплиной планирования, и команды, которые относятся к ней таким образом, гораздо реже обнаруживают проблему со временем после того, как материал уже начал реагировать.
Отправьте нам свой запрос сегодня