









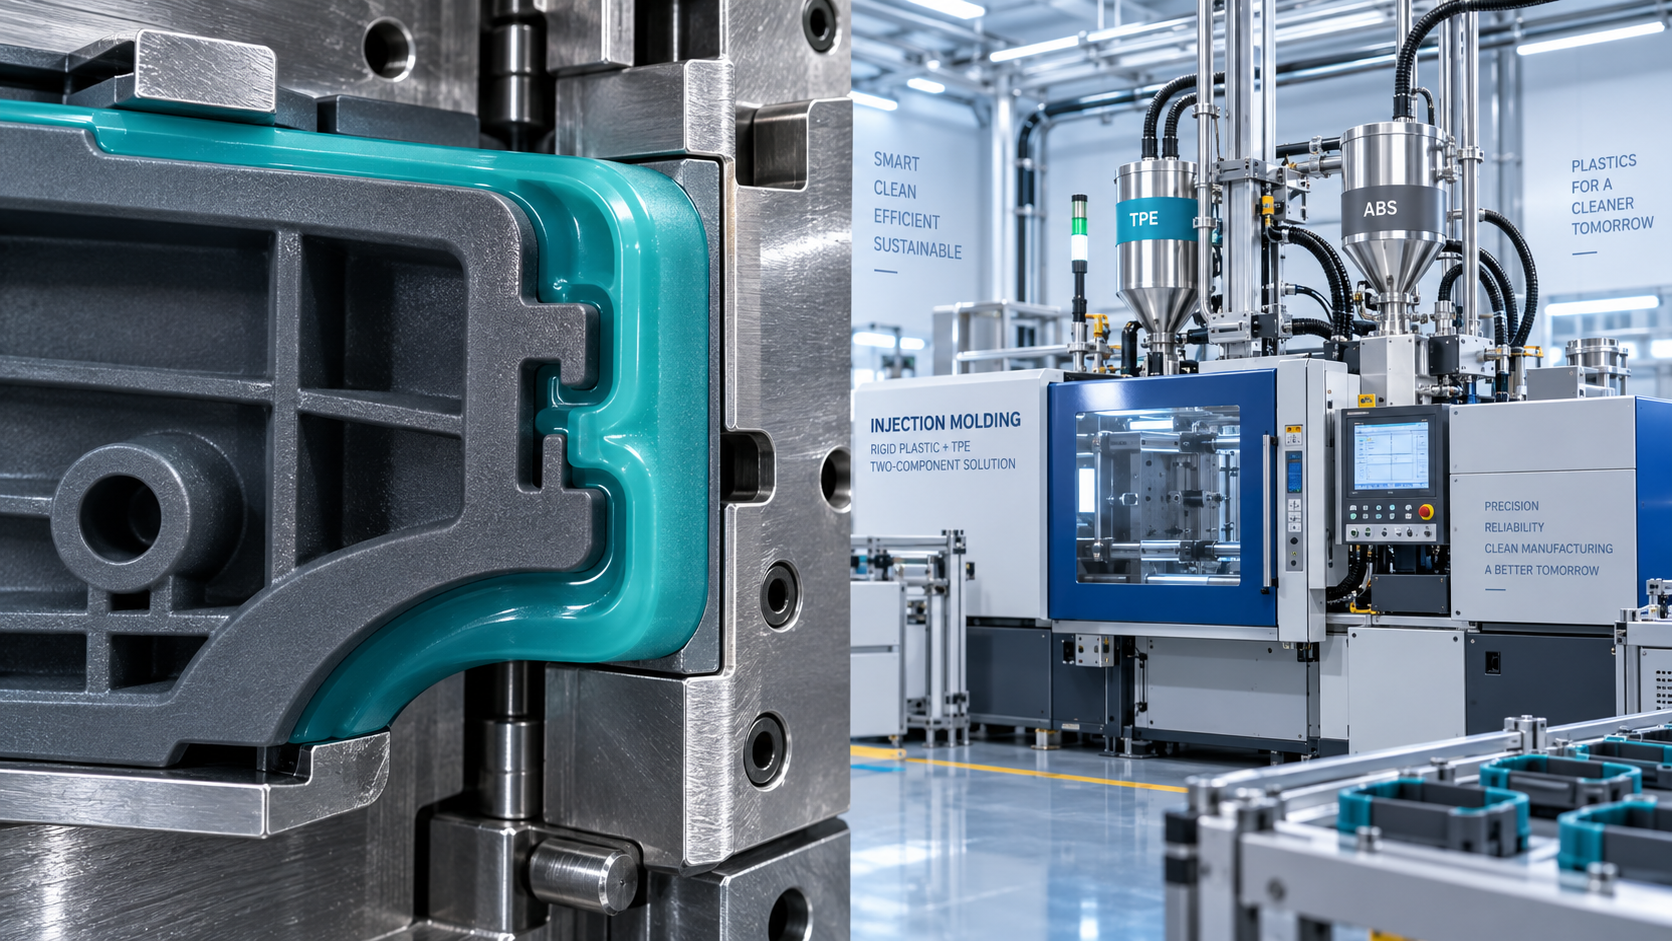
Надежная адгезия при овермолдинге необходима производителям, стремящимся получать долговечные высокоэффективные формованные компоненты. Термопластичные эластомеры обеспечивают гибкость, сцепление и эффективность переработки, однако успешное соединение требует строгого контроля материалов и процесса.
Основной практический принцип прост: высокая адгезия редко достигается только повышением температуры. Она зависит от совместимости материалов, чистоты подложки, правильной температуры на границе контакта, достаточного давления и стабильного времени процесса.
Начинайте с совместимости материалов, а не с настроек методом проб и ошибок
Когда термопластичные эластомеры не соединяются, операторы часто в первую очередь регулируют температуру цилиндра или давление впрыска. Эти настройки важны, но они не могут надежно компенсировать принципиальную несовместимость химии полимеров.
Адгезия при овермолдинге развивается, когда расплавленный эластомер смачивает жесткую подложку, плотно контактирует с ней и создает молекулярное взаимодействие, диффузию, механическое зацепление либо сочетание этих механизмов.
Подложкой может быть полипропилен, полиэтилен, ABS, поликарбонат, нейлон, полиэстер или металлическая вставка. Каждый материал имеет различную поверхностную энергию, полярность, термостойкость и характеристики сцепления.
Например, многие марки TPE эффективно соединяются с полипропиленом, поскольку их состав включает совместимые полиолефиновые фазы. TPE, выбранный для PP, может плохо работать с ABS или поликарбонатом.
Всегда запрашивайте у поставщика рекомендации по адгезии для конкретной марки материала подложки. Общих заявлений, таких как «соединяется с пластиками», недостаточно для производственных решений и планирования качества.
Проверяйте, содержит ли подложка наполнители, антипирены, антиадгезионные добавки, вторичное сырье, пигменты или смазки. Эти ингредиенты могут изменять свойства поверхности даже при неизменном семействе смол.
Проведите небольшое контролируемое испытание совместимости до изменения всего производственного процесса. Отформуйте образцы с использованием предполагаемой подложки, требуемой марки TPE, целевой геометрии и репрезентативных условий цикла.
Оценивайте как немедленную адгезию, так и адгезию после кондиционирования. Деталь, которая кажется надежной после формования, может расслоиться после воздействия тепла, влажности, химических веществ, ударов, многократного изгиба или термоциклирования.
Используйте испытания на отслаивание, вытягивание, растяжение, сдвиг внахлест или функциональное разделение, соответствующие компоненту. Испытание должно воспроизводить фактические нагрузки на формованную деталь в эксплуатации.
Контролируйте поверхность подложки до ее поступления в пресс-форму
Загрязнение поверхности является одной из наиболее распространенных причин нестабильной адгезии при овермолдинге. Масло, пыль, отпечатки пальцев, влага, миграционные остатки и антиадгезионные средства могут препятствовать плотному контакту полимеров.
Визуально чистая подложка не обязательно готова к соединению. Низкие уровни силикона, воска, антистатической добавки или технологической жидкости могут создать слабую границу раздела, которая проявится только при испытаниях.
Установите определенный порядок обращения со вставками и предварительно отформованными подложками. При необходимости используйте чистые перчатки, закрытые контейнеры, выделенные рабочие поверхности и минимальное время воздействия до формования.
Если детали очищаются, убедитесь, что сам процесс очистки не оставляет остатков. Некоторые водные моющие средства, растворители или минералы промывочной воды могут влиять на соединение при неполной сушке.
Тщательно высушивайте подложку при использовании влагочувствительных материалов. Нейлон, полиэстер и некоторые наполненные инженерные пластики могут поглощать воду, вызывая дефекты границы контакта или пустоты, связанные с паром, при овермолдинге.
Для сложных комбинаций может потребоваться активация поверхности. Плазменная обработка, коронный разряд, пламенная обработка, лазерное текстурирование и химические праймеры могут повышать поверхностную энергию или создавать полезные элементы механического зацепления.
Обработку поверхности следует подтверждать испытаниями, а не считать ее эффективной по умолчанию. По возможности измеряйте поверхностную энергию, затем подтверждайте улучшения испытаниями формованных деталей в нормальных производственных условиях.
После активации важно время. Некоторые обработанные поверхности постепенно теряют свое высокоэнергетическое состояние вследствие старения, загрязнения или миграции, поэтому определите максимально допустимое время до овермолдинга.
Механическая текстура может улучшить удержание, но не заменяет совместимые материалы. Насечки, отверстия, поднутрения, ребра и канавки должны поддерживать соединение, а не скрывать плохую адгезию на границе контакта.
Используйте температуру для улучшения смачивания без повреждения границы контакта
Температура существенно влияет на термопластичные эластомеры при овермолдинге, поскольку вязкость определяет, насколько хорошо расплав смачивает подложку и заполняет мелкие элементы на границе контакта до затвердевания.
Слишком холодный расплав может достаточно хорошо течь через полость, но при этом не обеспечивать плотного молекулярного контакта. Полученное соединение часто выглядит слабым, неравномерным или легко отслаивается.
Повышение температуры расплава может улучшить смачивание, но только в пределах рекомендованного поставщиком диапазона переработки. Чрезмерный нагрев может разлагать TPE, вызывать изменение цвета детали, запах или увеличивать облой.
Температура жесткой подложки не менее важна. Холодная подложка быстро замораживает первый слой TPE, снижая смачивание и ограничивая диффузию на границе контакта.
Повышайте температуру пресс-формы постепенно и сравнивайте результаты адгезии с учетом времени цикла, размерной стабильности и качества поверхности. Более теплая пресс-форма часто улучшает стабильность соединения эффективнее, чем чрезмерное повышение температуры цилиндра.
Предварительный нагрев вставок может быть полезен, когда металлические или толстые жесткие компоненты быстро отводят тепло. Однако используйте контролируемый нагрев, чтобы избежать деформации, окисления, рисков для оператора или нестабильной температуры вставок.
Контролируйте фактические температуры, а не полагайтесь только на заданные значения машины. Температуры зон цилиндра, сопла, пресс-формы, горячеканальной системы и подложки могут отличаться от отображаемых значений.
Регистрируйте измерения температуры как при запуске, так и во время стабильного производства. Некоторые проблемы с адгезией возникают после достижения оборудованием теплового равновесия, а не при изготовлении первых одобренных образцов.
При использовании вторичного материала оцените, изменила ли тепловая история текучесть расплава или характер деградации. Переменное содержание дробленого материала может вызывать колебания адгезии, несмотря на неизменные номинальные настройки температуры.
Настройте условия впрыска и подпитки для полного контакта на границе раздела
Скорость впрыска влияет на баланс между заполнением, сдвиговым нагревом, удалением воздуха и смачиванием границы контакта. Правильная настройка зависит от толщины детали, конструкции литника, длины течения и вязкости TPE.
Очень медленный впрыск может привести к преждевременному охлаждению на поверхности подложки. Очень быстрый впрыск может вызвать струйное течение, захват воздуха, подгары, чрезмерный сдвиг или нестабильный внешний вид.
Начните с диапазона, рекомендованного поставщиком материала, затем изменяйте по одной переменной за раз. Сравнивайте детали с помощью документированного испытания на адгезию, а не только визуального осмотра.
Поддерживайте достаточное давление впрыска для полного заполнения границы контакта, особенно вокруг ребер, углов и текстуры. Неполные впрыски в скрытых зонах контакта позднее могут привести к локальному расслоению.
Давление подпитки и время выдержки могут улучшать контакт, пока литник остается открытым. Однако чрезмерная подпитка может вызвать облой, напряжения, деформацию и косметические дефекты возле границы овермолдинга.
Используйте мониторинг давления в полости, когда компонент критически важен или объем производства высок. Он дает более четкое представление о фактическом заполнении и подпитке, чем одно только гидравлическое давление.
Расположению литника следует уделять особое внимание. Размещайте литник так, чтобы обеспечить равномерное течение по зоне соединения и избежать линий спая, следов остановки потока или воздушных ловушек в местах высоких нагрузок.
По возможности направляйте фронт расплава сначала к наибольшей поверхности соединения. Это сохраняет подложку более теплой и снижает риск замерзания границы контакта до завершения подпитки.
Правильно вентилируйте пресс-форму. Захваченный газ может препятствовать локальному контакту, создавать подгары и вызывать периодическую слабость соединения, которую операторы могут ошибочно отнести к качеству смолы.
Последовательно управляйте влажностью, хранением и обращением с материалом
Контроль влажности влияет как на внешний вид формованных изделий, так и на адгезию при овермолдинге. В зависимости от химии TPE поглощенная вода может вызывать серебристость, пузыри, плохую отделку поверхности, изменение вязкости или слабость границы контакта.
Следуйте спецификации поставщика TPE по сушке относительно температуры, времени, точки росы и максимального времени воздействия после сушки. Не предполагается, что одна программа сушки подходит для каждой марки термопластичного эластомера.
По возможности храните высушенный материал в герметичных бункерах или системах подачи с контролируемыми условиями. Открытые мешки рядом с формовочной машиной могут быстро повторно поглощать влагу во влажной производственной среде.
Загрязнению материала следует уделять такое же внимание, как и влаге. Смешивание несовместимых марок TPE, цветовых концентратов, чистящих компаундов или остаточной смолы от предыдущих запусков может существенно изменить адгезию.
Используйте четкую идентификацию материала, контролируемую очистку бункера и документированную очистку при запуске. Небольшое количество несовместимого остатка может привести к тому, что ранние производственные детали не пройдут испытание на адгезию.
На некоторых промышленных предприятиях применяются чувствительные к влаге функциональные добавки при очистке и управлении водными системами. Например,Полиакрилат натрия CAS#9003-04-7 следует хранить осторожно, поскольку воздействие влаги может повлиять на его свойства при обращении.
Этот материал имеет отношение к промышленным рецептурам и применениям для удержания воды, а не является универсальным решением для соединения TPE. Не вводите несвязанные добавки в формовочные компаунды без формальной оценки совместимости.
Поддерживайте прослеживаемость партий как жесткой подложки, так и материала для овермолдинга. Прослеживаемость помогает отличить вариации процесса от изменений, связанных с партией, при неожиданном изменении адгезии.
При повторяющихся дефектах сравнивайте номера партий смолы, записи о сушке, влажность, смены операторов, температуру пресс-формы и сигналы оборудования до внесения масштабных изменений в процесс.
Проектируйте деталь и оснастку для обеспечения долговечного соединения
Конструкция детали определяет, насколько большая нагрузка передается на границу контакта. Даже отличная химическая адгезия может разрушиться, когда острые углы, тонкие зоны соединения, резкие изменения толщины или геометрия, склонная к отслаиванию, концентрируют нагрузки.
Используйте большие радиусы в переходах между жестким пластиком и термопластичными эластомерами. Скругленные переходы снижают локальные напряжения и помогают TPE плавно течь по подложке.
По возможности проектируйте детали для нагрузок на сдвиг и сжатие, а не полагайтесь исключительно на сопротивление отслаиванию. Отрывная нагрузка концентрирует усилие на кромке соединения и особенно требовательна для многих конструкций с овермолдингом.
Элементы механического удержания могут обеспечить ценную дополнительную надежность. Сквозные отверстия, окна, поднутрения, канавки и охватывающие участки позволяют эластомеру фиксироваться на жестком компоненте после охлаждения.
Элементы удержания должны также обеспечивать надежное заполнение пресс-формы и извлечение детали. Чрезвычайно узкие каналы могут преждевременно затвердевать, а агрессивные поднутрения могут усложнить оснастку и повредить TPE при извлечении из формы.
Поддерживайте достаточно равномерную толщину стенки в зоне овермолдинга. Большие изменения толщины могут вызвать неравномерное охлаждение, утяжины, внутренние напряжения и нестабильное контактное давление по границе раздела.
Оцените различия усадки между подложкой и TPE. Дифференциальная усадка может либо стянуть сборку, либо оттянуть эластомер от подложки после охлаждения.
Учитывайте условия эксплуатации при анализе конструкции. Масла, чистящие средства, тепло, УФ-воздействие, влажность и многократное сжатие могут со временем влиять как на эластомер, так и на соединенную границу контакта.
Создайте практическую процедуру устранения расслоения
При появлении расслоения избегайте одновременного изменения нескольких параметров. Корректировки множества переменных могут временно скрыть дефект, одновременно делая невозможным выявление истинной причины.
Сначала осмотрите место разрушения. Адгезионное разрушение на границе контакта указывает на проблемы совместимости, загрязнения, смачивания или температуры, тогда как когезионный разрыв внутри TPE часто свидетельствует о более прочном соединении.
Сравнивайте дефектные и приемлемые детали из одной и той же пресс-формы. Проверяйте расположение литника, положение полости, время цикла, внешний вид, партию подложки, партию TPE и историю обращения операторов.
Ищите закономерности по полостям. Одна слабая полость может указывать на заблокированную вентиляцию, неравномерное охлаждение пресс-формы, локальное загрязнение, поврежденную текстуру или дисбаланс потока в литниковой системе.
Проверяйте поверхности пресс-формы на накопление антиадгезионных средств, коррозию, истирание или остатки предыдущих материалов. Техническое обслуживание пресс-формы напрямую влияет на контакт с подложкой и должно быть частью планов контроля адгезии.
При необходимости оптимизации используйте простой экспериментальный план. Систематически изменяйте температуру расплава, температуру пресс-формы, скорость впрыска и условия подпитки, сохраняя все остальные факторы постоянными.
Документируйте результаты в таблице технологического окна. Записывайте настройки, массу детали, время цикла, визуальные дефекты, значения испытаний на адгезию и вид разрушения для каждого условия испытания.
После определения устойчивого условия задайте верхний и нижний рабочие пределы. Процесс, работающий только при одной точной настройке, нестабилен и, вероятно, создаст проблемы качества в будущем.
Обучите операторов распознавать ранние предупреждающие признаки, включая облой, серебристость, неполные впрыски, матовость поверхности, необычный запах, нестабильную массу детали и изменения поведения при отслаивании.
Проверяйте адгезию в реальных условиях эксплуатации
Успешное прохождение первоначального испытания на отслаивание при комнатной температуре не является окончательным доказательством качества овермолдинга. Деталь должна сохранять характеристики в течение ожидаемого воздействия окружающей среды и механических нагрузок.
Выбирайте валидационные испытания в соответствии с применением. Потребительские рукоятки могут требовать испытаний на воздействие пота, солнцезащитного крема и многократного изгиба, тогда как промышленные компоненты могут нуждаться в стойкости к маслу, моющим средствам, теплу или вибрации.
При необходимости кондиционируйте образцы перед испытаниями. Тепловое старение, воздействие влажности, циклы охлаждения, погружение в воду и химическое воздействие могут выявить отсроченное разрушение границы контакта, которое не обнаруживается при немедленном испытании.
Испытывайте зоны с наихудшими характеристиками, а не только удобные места. Углы, тонкие участки, зоны рядом с литником, линии спая и поверхности с малым радиусом кривизны часто дают наиболее полезную информацию.
Определите критерии приемки до утверждения производства. Укажите метод испытаний, количество образцов, процедуру кондиционирования, порог разрушения, вид разрушения и периодичность текущих проверок качества.
Доводите эти требования до поставщиков материалов, формовщиков и групп качества. Характеристики адгезии являются результатом работы системы, поэтому несогласованные спецификации создают устранимую неопределенность во время производства.
Заключение: улучшайте адгезию, контролируя всю границу контакта
Улучшение адгезии термопластичного эластомера при овермолдинге требует большего, чем повышение температуры или давления. Наилучшие результаты достигаются за счет подбора материалов, подготовки поверхностей, контроля тепла и валидации полного процесса.
Для операторов наиболее эффективным подходом является последовательное устранение причин: сначала подтвердить совместимость, защитить поверхность подложки, стабилизировать условия формования и использовать воспроизводимые испытания для подтверждения каждого улучшения.
Когда граница контакта проектируется, формуется и проверяется как критически важная производственная характеристика, риск расслоения снижается, а детали с овермолдингом обеспечивают ожидаемые в эксплуатации гибкость, сцепление и долговечность.